Как добиться высокой чистоты поверхности при шлифовке нержавейки
Чистая поверхность после шлифовки нержавеющей стали зависит не только от зернистости абразива. Нужно одновременно контролировать нагрев, состояние круга, подачу и фильтрацию СОЖ, а также исключить загрязнение инструментом, который использовали для обычной стали. Если после обработки появились пятна или разводы, сначала проверьте режимы и чистоту технологической цепочки: дефект может указывать на перегрев или перенос загрязнений, а не только на недостаточную доводку.
Статья будет полезна инженерам, специалистам по обработке и закупщикам, которым нужно задать требования к поверхности и подобрать процесс шлифования. Ниже разобраны способы контролировать шероховатость, выбирать СОЖ для шлифовки нержавеющей стали и выяснять причины следов после обработки. В качестве ориентира важно использовать требования конкретной детали, а не считать один показатель шероховатости универсальным для всей нержавейки.
Как задать требования к чистоте поверхности при шлифовке нержавейки
До выбора абразива и настройки станка определите, какой результат нужен конкретной детали.
Для контроля поверхности полезно заранее согласовать эталонный образец и диапазон шероховатости Ra. Это помогает избежать ситуации, когда оператор ориентируется на блеск, а приемка - на измеряемую шероховатость или требования конструкторской документации.
Значение Ra зависит от назначения детали и примененного процесса. В одном из прикладных руководств для аккуратного шлифования приведен ориентир 8-16 microinch. Для точных шлифованных деталей в материалах встречаются другие значения: Ra 0,4 мкм как типичный предел для прецизионного шлифования и Ra 0,2 мкм для более требовательных применений. Эти показатели относятся к разным технологическим задачам и не задают универсальную норму для любой нержавеющей стали.
Для согласования результата рассматривают не только шероховатость, но и геометрию. В источниках упоминаются ISO 1101 для допусков формы и ISO 2768 для общих допусков. Если в конструкторской документации заданы требования к форме и размерам, их следует проверять отдельно от визуальной оценки поверхности: гладкий вид сам по себе не подтверждает соответствие детали чертежу.
При постановке задачи зафиксируйте:
эталонный образец и согласованный диапазон Ra;
требования к форме и размерам по конструкторской документации;
допустимый вид поверхности после обработки;
порядок контроля и критерии приемки.
Если деталь требует особого контроля прижогов, микротрещин или металлургических изменений, источники указывают ASTM A756 как документ с критериями оценки шлифованной поверхности из стали 440. Это не следует автоматически переносить на все марки нержавеющей стали: применимость критерия нужно сверять с материалом и требованиями проекта.
Почему появляются пятна после шлифовки нержавейки
Пятна, потемнение и цветные разводы могут быть следствием перегрева.
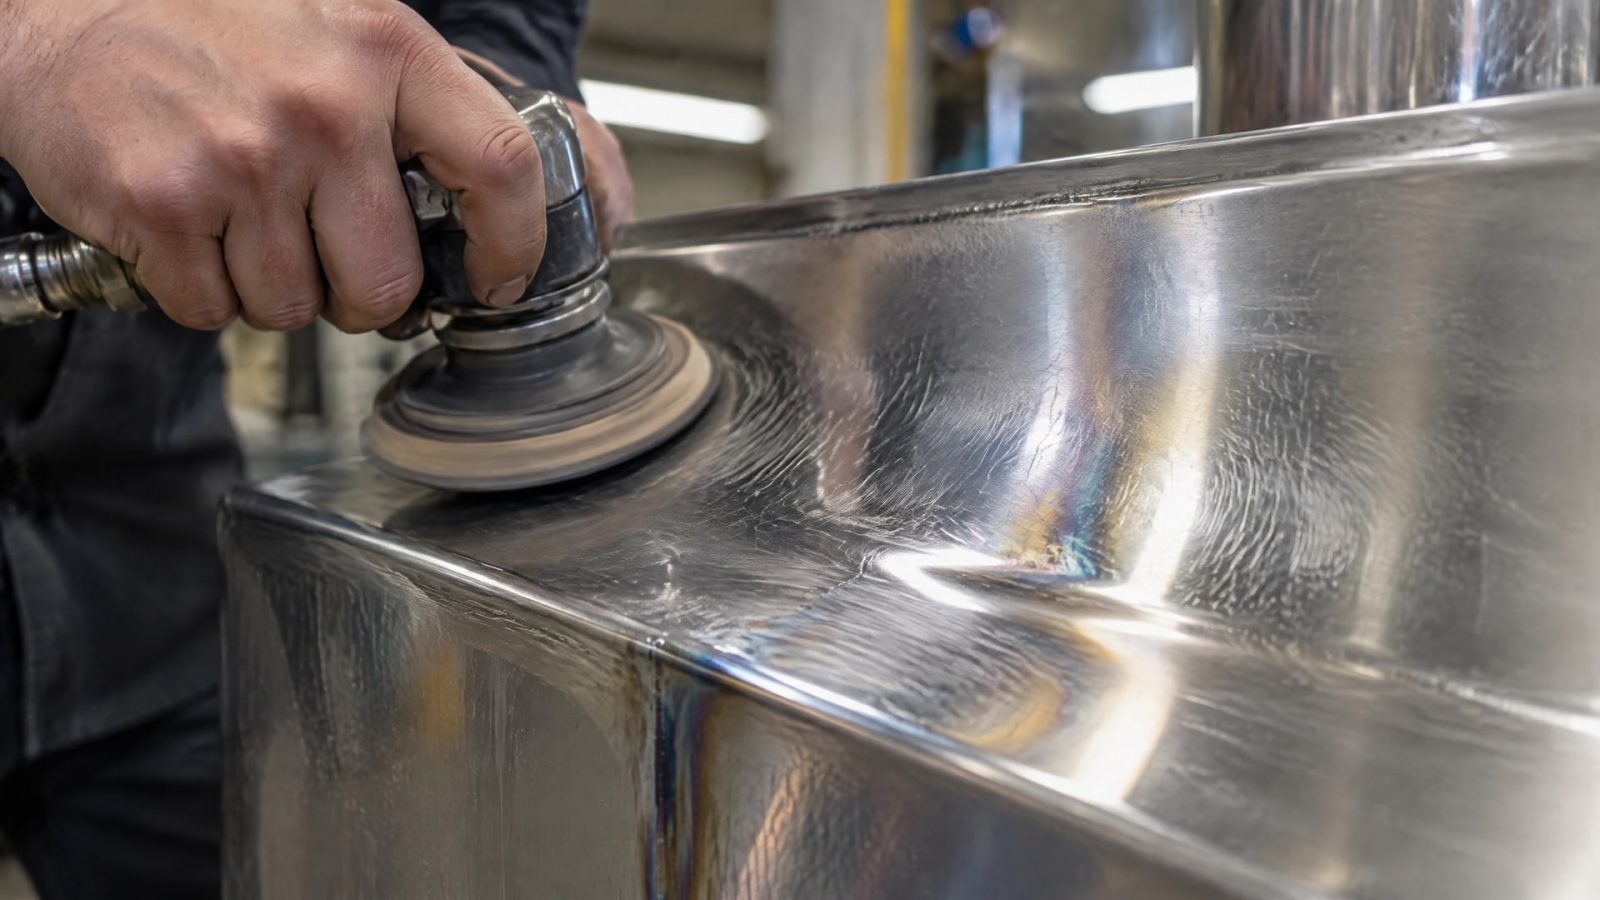
При шлифовании затупившийся абразив и чрезмерная нагрузка увеличивают тепловложение, а это способно ухудшить состояние поверхности и коррозионную стойкость. Поэтому повышение блеска или переход на более мелкое зерно не всегда устраняют причину дефекта.
Для снижения нагрева используйте открытый круг, регулярно выполняйте правку и поддерживайте достаточную подачу СОЖ. В одном из руководств приведена небольшая глубина съема порядка 0,0002-0,0005 inch за проход. Там же рекомендуют обильную подачу охлаждающей жидкости, в том числе через круг, чтобы уменьшить тепловложение. Эти параметры служат практическими ориентирами, а режим для конкретной детали нужно увязывать с материалом и оборудованием.
Важна и чистота абразивного инструмента. Нельзя сначала работать кругом по обычной стали, а затем использовать его для нержавейки: железо и углерод могут загрязнить поверхность. Чтобы не переносить загрязнения между операциями, выделяйте для нержавеющей стали отдельные абразивы, оснастку и места хранения. После шлифования удаляйте с детали абразивную пыль и остатки шлама.
При появлении дефекта проверяйте процесс последовательно:
осмотрите круг и оцените, не затупился ли абразив;
проверьте глубину съема, прижатие и скорость обработки;
убедитесь, что СОЖ направлена в зону контакта и выносит шлам;
исключите контакт детали с инструментом или оснасткой, использованными для обычной стали;
определите, связаны ли следы с перегревом, загрязнением или остатками абразива.
Если поверхность потемнела или на ней появилась окалина после термического воздействия, механическая доводка подходит не всегда. В материалах по нержавеющей стали для очистки в таких случаях указаны травление или пассивация по ASTM A380. Выбор маршрута обработки зависит от состояния детали и требований к ее поверхности.
Как выбрать СОЖ для шлифования нержавеющей стали
Для шлифования нержавейки СОЖ должна отводить тепло и помогать выносить стружку и шлам из зоны контакта.
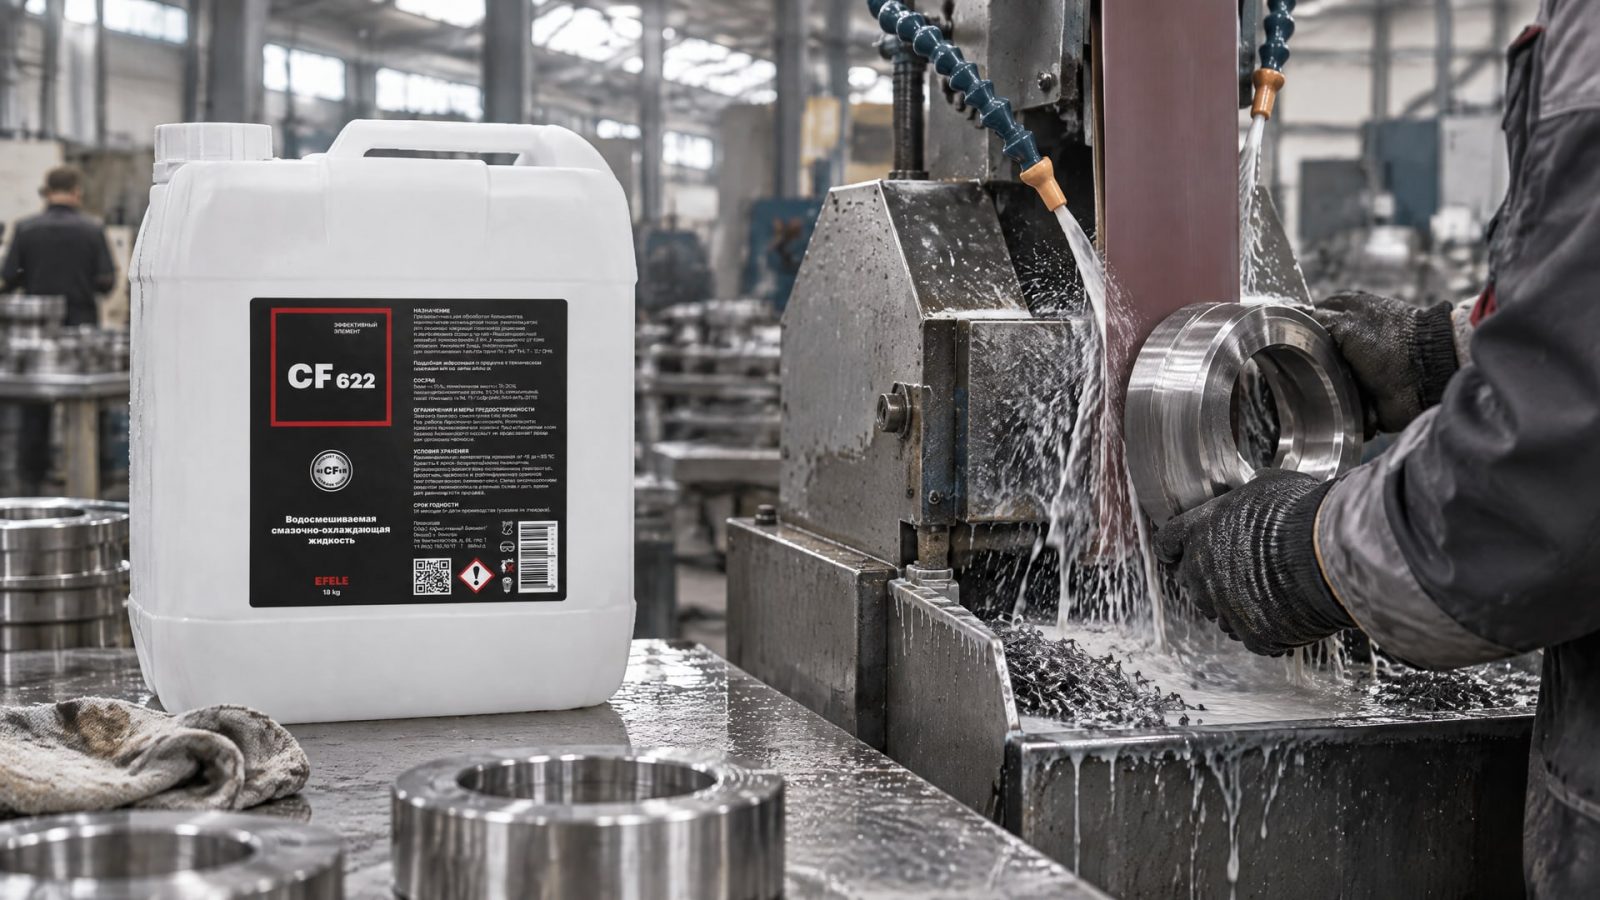
Важны не только тип жидкости и ее концентрация, но и то, достигает ли поток места шлифования. Если струя проходит мимо контакта или не захватывает всю ширину круга, простое увеличение расхода не обязательно решит проблему с нагревом и загрязнением поверхности.
В прикладном руководстве для нержавеющей стали указана растворимая масляная СОЖ с концентрацией примерно 5-8% как универсальный вариант. Синтетические жидкости могут обеспечивать более выраженное охлаждение, но обладают меньшей смазывающей способностью. Для некоторых классов нержавеющих сталей, когда приоритетом выступает охлаждение, также рассматривают синтетические или маломасляные полусинтетические составы. Выбор зависит от марки материала, режима шлифования и требований к поверхности.
В технических рекомендациях по подаче жидкости приведены ориентиры около 4 л/мин на 1 кВт мощности при ламинарном потоке и давление 5-9 бар. Сопло должно перекрывать всю ширину круга, а скорость струи - соответствовать его окружной скорости. Эти значения описывают рекомендации для организации подачи, а не универсальные настройки любого станка.
Для достижения чистой поверхности при обработке нержавеющей и высоколегированной стали в этой задаче применяют полусинтетическую СОЖ EFELE CF-622, разработанную для таких материалов. При этом результат зависит и от настройки подачи: жидкость нужно направить непосредственно в зону контакта, чтобы она участвовала в охлаждении и удалении шлама.
При оценке СОЖ учитывайте:
соответствует ли состав материалу и выбранному режиму;
обеспечивает ли система подачу жидкости в зону шлифования;
перекрывает ли струя ширину круга;
удаляются ли шлам и мелкие абразивные частицы из системы;
контролируется ли состояние жидкости в процессе работы.
Для шлифовальной жидкости в одном из технических материалов указан уровень pH ниже 10: при более высоком значении возможна деградация органических связующих. Следовательно, подбирать СОЖ следует вместе с режимами подачи и обслуживания системы, а не только по названию типа жидкости.
Почему разводы на нержавейке связаны с СОЖ
Разводы на нержавейке после шлифовки могут появляться из-за неправильной подачи охлаждающей жидкости, перегрева, загрязнения или остатков абразива.
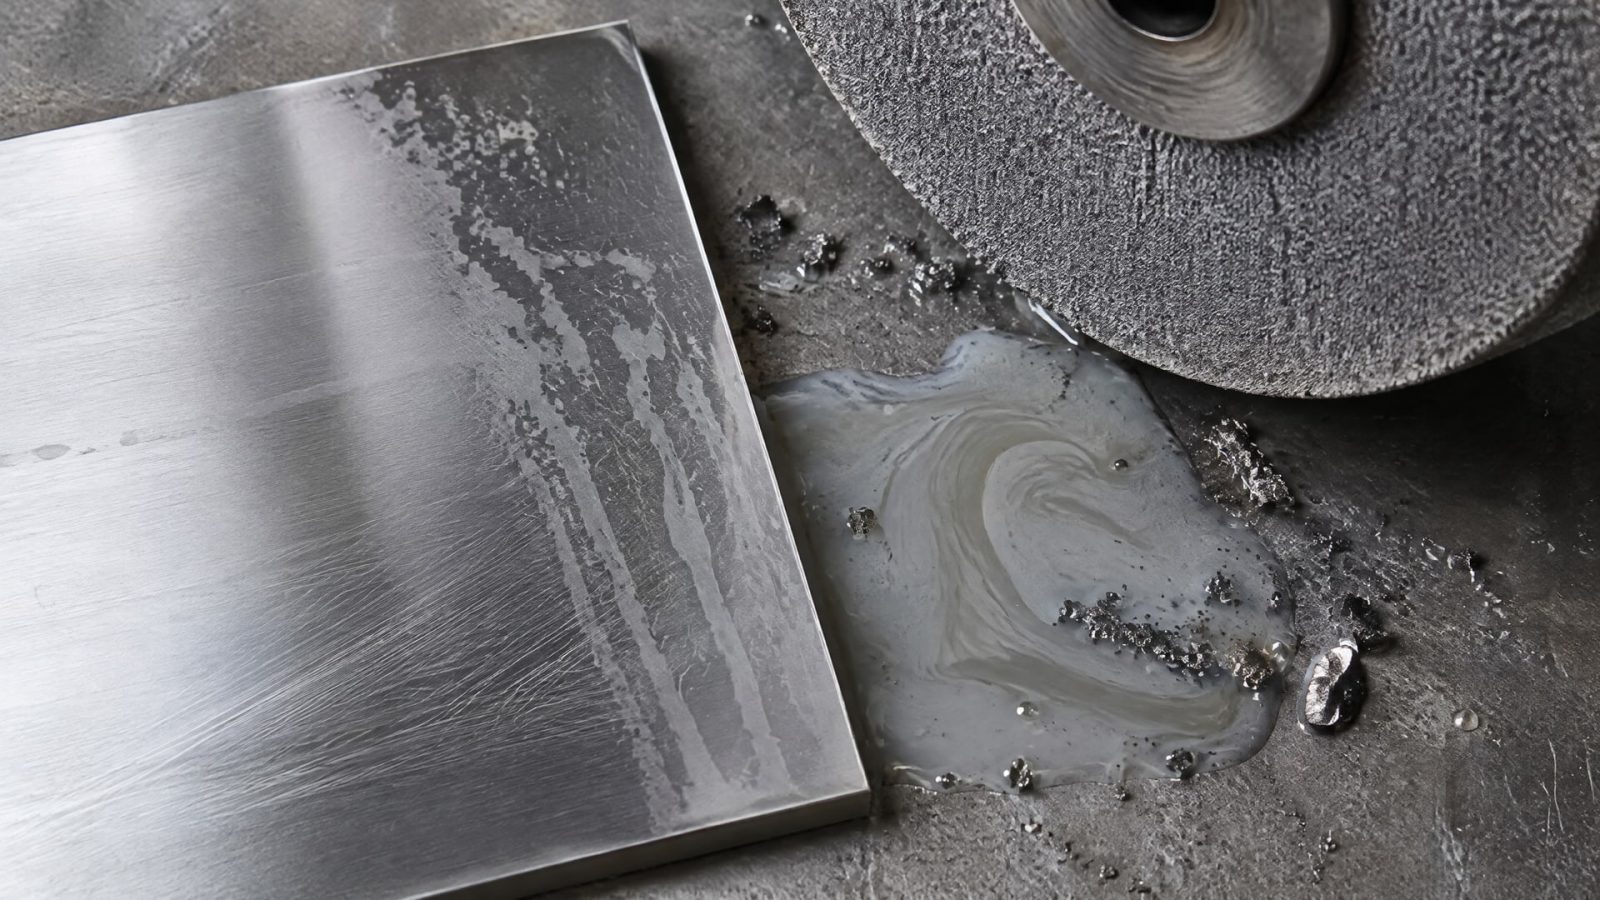
Поэтому видимый след не позволяет сразу заключить, что причина только в качестве самой СОЖ. Нужно проверить весь путь жидкости от системы подачи до зоны контакта, а затем оценить состояние круга и чистоту детали.
В материалах по шлифованию рекомендуется фильтровать жидкость до 10 мкм или тоньше. Это снижает вероятность возврата мелкой абразивной взвеси в рабочую зону, где частицы могут царапать поверхность. Если фильтрация не справляется с мелким шламом, даже подходящая по составу СОЖ не исключает повторного загрязнения детали.
Проверьте направление и параметры струи. Для системы подачи приводятся ориентиры около 4 л/мин на 1 кВт мощности, давление 5-9 бар и перекрытие соплом всей ширины круга. Одновременно нужно учитывать ламинарность потока и соответствие скорости струи окружной скорости круга. Эти параметры рассматривают в комплексе: расход без правильного попадания в контактную зону не гарантирует эффективного охлаждения.
При диагностике разделяйте возможные причины:
| Признак или условие | Что проверить |
|---|---|
| Потемнение или цветной след | Нагрев, состояние круга, подачу СОЖ и нагрузку на инструмент |
| Повторяющиеся царапины | Фильтрацию жидкости, наличие абразивной взвеси и чистоту оборудования |
| Загрязнение поверхности | Раздельное применение инструмента для нержавейки и обычной стали |
| Следы после обработки | Остатки шлама, абразивной пыли и загрязнения на детали |
Если после корректировки подачи, фильтрации и режима следы сохраняются, проверьте, не связаны ли они с термическим изменением поверхности. Для удаления окалины и очистки после термического воздействия в источниках указан маршрут с травлением или пассивацией по ASTM A380. Не следует заменять такую операцию агрессивным шлифованием без оценки требований к детали: грубая обработка может оставить царапины и снизить коррозионную стойкость.
Как организовать контроль после шлифования
Контроль чистоты начинается до обработки, когда задают эталон и критерии приемки, и продолжается после нее.
При оценке разделяйте шероховатость, геометрию и видимые дефекты: это разные характеристики. Например, в источниках приводятся Ra 0,4 мкм для прецизионного шлифования и Ra 0,2 мкм для более требовательных применений, но эти значения применимы только к соответствующим задачам, а не ко всем деталям из нержавейки.
Сопоставляйте состояние поверхности с согласованным образцом и диапазоном Ra. Геометрические требования проверяйте по конструкторской документации с учетом применимых ISO 1101 и ISO 2768. Если проект задает критерии оценки шлифованной поверхности для стали 440, в материалах также упоминается ASTM A756, включая оценку прижогов, микротрещин и металлургических изменений.
Перед приемкой осмотрите поверхность на наличие пятен, следов перегрева, царапин и остатков шлама. Учитывайте, что блеск не доказывает отсутствие загрязнения или термического воздействия. Если обнаружены потемнение или окалина, оцените необходимость очистки по ASTM A380, а не ограничивайтесь визуальной полировкой.
Для устойчивого результата закрепите порядок проверки:
сверяйте шероховатость с согласованным диапазоном Ra;
проверяйте геометрию по требованиям конструкторской документации;
фиксируйте видимые дефекты и отдельно выясняйте их причины;
контролируйте чистоту абразивного инструмента и оснастки;
проверяйте фильтрацию и подачу СОЖ при повторяющихся царапинах или разводах.
Такая схема помогает отличить косметический след от признака перегрева, загрязнения или несоответствия геометрии. Решение о повторной обработке принимайте после определения причины дефекта: дополнительное шлифование без корректировки процесса может усилить тепловложение и не устранить источник проблемы.
Часто задаваемые вопросы
Почему после шлифовки нержавейки появляются пятна?
Пятна могут быть связаны с перегревом, затупившимся кругом, чрезмерной нагрузкой, загрязнением железом или углеродом, а также с остатками шлама. Начните с проверки состояния абразива, подачи СОЖ и чистоты оснастки. Если есть потемнение или окалина после термического воздействия, оцените необходимость травления или пассивации по ASTM A380.
Какая СОЖ подходит для шлифовки нержавеющей стали?
Выбор зависит от материала и режима. В практических рекомендациях для нержавейки приводится растворимая масляная СОЖ с концентрацией примерно 5-8%. Синтетические составы дают более выраженное охлаждение, но меньшую смазывающую способность. Проверяйте не только тип жидкости, но и ее подачу в контактную зону, фильтрацию и состояние системы.
Почему разводы на нержавейке появляются даже при подаче СОЖ?
Жидкость может не попадать в зону контакта, не перекрывать ширину круга или возвращаться в систему вместе с абразивной взвесью. Проверьте направление струи, фильтрацию до 10 мкм или тоньше и состояние круга. Разводы также могут указывать на перегрев или загрязнение, поэтому одной смены жидкости может быть недостаточно.
Нужно ли после шлифования нержавейки выполнять пассивацию?
Не во всех случаях. Если на поверхности есть окалина или следы термического воздействия, источники указывают травление или пассивацию по ASTM A380 как возможный маршрут очистки. Решение зависит от состояния детали и требований к ней. Обычное шлифование не следует автоматически заменять химической обработкой без оценки задачи.
Заключение
Чтобы добиться высокой чистоты поверхности при шлифовке нержавейки, заранее задайте эталон и диапазон Ra, исключите загрязнение инструментом для обычной стали и контролируйте нагрев. Поддерживайте острый круг, регулярно выполняйте правку, направляйте СОЖ в зону контакта и следите за ее фильтрацией. Пятна и разводы рассматривайте как повод проверить технологический процесс, а не только изменить зернистость абразива.
Следующий шаг для участка - согласовать с технологом критерии приемки поверхности и проверить фактическую подачу СОЖ, состояние круга и фильтрацию системы. Если дефекты сохраняются, установите их причину до повторной обработки: при термическом воздействии может потребоваться маршрут очистки по ASTM A380.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как СОЖ обработка алюминия предотвращает коагуляцию и сохраняет стабильность рабочей жидкости.
Расход растворителя для обезжиривания поверхности: расчет затрат и сравнение нормативных ориентиров с данными для растворителя 646.
Обучение нанесению антикоррозионного покрытия: освойте этапы работ и выберите оптимальную систему защиты на промышленной площадке.