Обучение нанесению антикоррозионного покрытия на промышленной площадке
Результат защиты металла зависит не только от выбранного материала. Техническим специалистам важно освоить всю последовательность работ: определить условия эксплуатации, подготовить поверхность, нанести слои по спецификации и проконтролировать качество. Поэтому обучение технологии нанесения антикоррозионного покрытия на площадке заказчика должно проходить на реальных конструкциях или образцах и учитывать условия конкретного объекта.
Статья полезна инженерам, техническим специалистам и закупщикам, которые выбирают систему защиты, организуют нанесение или оценивают возможность замены импортного покрытия. Разберем, как построить обучение, какие требования учитывать по ISO 12944 и ISO 21809, что контролировать при нанесении и как адаптировать процесс к наружным покрытиям и внутренним антикоррозионным покрытиям.
Как организовать обучение нанесению антикоррозионного покрытия на объекте
Программа обучения должна быть привязана к задаче предприятия: какие конструкции защищают, где выполняют нанесение и какие требования предъявляет спецификация.
Один и тот же материал нельзя считать подходящим для любой среды только на основании того, что он заявлен как антикоррозионный. Для стальных конструкций систему выбирают с учетом категории коррозионной агрессивности, типа поверхности, количества слоев, толщины сухой пленки и ожидаемой долговечности.
До начала практической части участники должны сверить проектные требования и определить, какая работа выполняется в контролируемых условиях цеха, а какая - непосредственно на объекте. Это принципиально для планирования: погодные условия и доступность контроля могут повлиять на возможность нанесения и приемки. Обучение на промышленной площадке позволяет рассмотреть эти ограничения не абстрактно, а применительно к конкретному участку.
Полезно заранее определить, кто участвует в обучении и какие решения принимает каждая сторона. Инженер сопоставляет требования проекта и спецификации, технический специалист отрабатывает операции нанесения и контроля, а закупщик сверяет выбранную систему с утвержденными требованиями. Такое распределение помогает не подменять технический выбор сравнением только стоимости материала.
В программу целесообразно включить теорию и практику:
разбор условий эксплуатации и категории среды;
изучение требований к очистке и шероховатости поверхности;
последовательность нанесения слоев по спецификации;
контроль толщины сухой пленки и адгезии;
фиксацию этапов инспекции и приемки;
разбор действий при несоответствии результата заданным требованиям.
Для обучения важно использовать ту же технологию и условия, которые предполагаются в дальнейшей работе. Если нанесение планируют в цехе и на открытом воздухе, эти сценарии следует рассмотреть раздельно. Практическая отработка помогает выявить организационные ограничения до начала серийных работ, а также согласовать, какие параметры и на каких этапах проверяют. Это снижает риск, что производственная команда получит материал, но не получит ясного порядка применения и контроля.
Как выбрать систему по ISO 12944
ISO 12944:2018 служит основой для выбора системы защиты стальных конструкций лакокрасочными покрытиями.
Стандарт охватывает 9 частей, включая классификацию среды, проектирование, подготовку поверхности, системы покрытий, лабораторные испытания и выполнение работ. Поэтому обучение не стоит сводить к демонстрации нанесения: специалистам нужно понимать, как технологическая операция связана с проектными требованиями.
В стандарте предусмотрены категории коррозионной агрессивности от C1 до C5 и CX, а для условий погружения - категории Im1–Im4. Эти обозначения помогают связать среду эксплуатации с системой защиты. При этом категория не заменяет спецификацию: отдельно задают требования к поверхности, схеме нанесения, толщине сухой пленки, инспекции и испытаниям адгезии.
Для долговечности применяются интервалы Low - менее 7 лет, Medium - от 7 до 15 лет, High - от 15 до 25 лет и Very High - более 25 лет. Это категории ожидаемой долговечности, а не гарантия того, что одно только покрытие обеспечит указанный срок. На результат влияют подготовка основания, соответствие системы условиям эксплуатации и выполнение требований спецификации.
На обучении удобно пройти логику выбора последовательно:
определить среду и назначение конструкции;
проверить, что система предназначена для соответствующей категории;
зафиксировать требования к очистке и шероховатости поверхности;
разобрать число слоев и заданную толщину сухой пленки;
согласовать контрольные точки, инспекцию и приемку.
ISO 12944:2018 ориентирован прежде всего на стальные конструкции. В источниках отдельно отмечено применение серии к углеродистой или низколегированной стали толщиной от 3 мм. Для оснований из других материалов применимость стандарта нужно оценивать отдельно, а не переносить требования автоматически.
Именно такая логика помогает корректно обсуждать стоимость. Сравнивать системы только по цене материала недостаточно: нужно учитывать требования к подготовке, нанесению и контролю, а также ожидаемую долговечность. Во время обучения специалисты могут проверить, реалистична ли технология для конкретной площадки и доступны ли там нужные этапы инспекции.
Технология нанесения покрытий: от подготовки до приемки
Базовая последовательность нанесения включает подготовку поверхности, грунт, основной слой и при необходимости герметик.
Конкретная схема зависит от спецификации выбранной системы. На площадке участникам важно не только увидеть порядок операций, но и понять, какие требования относятся к каждому этапу и где фиксируют результат контроля.
Подготовка основания задает условия для дальнейшего нанесения. В спецификации указывают требуемую степень очистки и шероховатость поверхности; эти параметры нельзя заменять общим указанием «очистить металл». Если требования не определены или не проверены, адгезия и ресурс покрытия могут оказаться ниже расчетных. Поэтому обучение должно включать разбор того, как подтверждают готовность поверхности к следующей операции.
После подготовки поверхности переходят к нанесению слоев в предусмотренной последовательности. Для каждого этапа заранее определяют контрольные точки. Среди них - толщина сухой пленки, адгезия и инспекция по этапам выполнения работ. Точные значения параметров берут из проектной документации и спецификации: универсальные цифры для всех систем в рамках обучения задавать нельзя.
На практике полезно разделить работу на демонстрацию и самостоятельную отработку. Сначала инструктор показывает, как участники сверяются с требованиями и выполняют предусмотренные операции. Затем специалисты заказчика проходят ту же последовательность самостоятельно, а результаты фиксируют по согласованным контрольным точкам. Так можно увидеть, какие этапы требуют дополнительного пояснения и где возникает риск отклонения от спецификации.
Отдельный вопрос - экономия растворителя. Ее нельзя обещать только за счет обучения: фактический расход зависит от выбранной системы и условий работ. Но в ходе практики можно учитывать расход на операции и сопоставлять его с требованиями технологии. Это позволяет обсуждать потери предметно, не подменяя оценку предположениями и не меняя установленный порядок нанесения.
Завершение работы также входит в технологию. До начала обучения стороны согласуют, какие результаты служат основанием для приемки и кто фиксирует прохождение контрольных этапов. Такой подход помогает инженеру, техническому специалисту и снабженцу работать с одной спецификацией, а не опираться на разные представления о том, что считается готовым покрытием.
Что контролировать при нанесении антикоррозионного покрытия
Контроль качества следует планировать до начала работ.
В спецификации указывают степень очистки поверхности, заданную шероховатость, этапы инспекции, толщину сухой пленки и испытания адгезии. На обучении важно разобрать не только сами параметры, но и момент, когда их проверяют: контроль, проведенный после завершения всех операций, не заменяет инспекцию отдельных этапов.
Толщина сухой пленки - один из параметров, связывающих требования спецификации с результатом нанесения. Участники обучения должны понимать, где в проекте задано требуемое значение и как фиксируется его соблюдение. Конкретные числовые нормы определяются документацией на систему, поэтому переносить показатели с одного объекта на другой без проверки нельзя.
Адгезию также рассматривают как часть приемки, а не как необязательное дополнение. Ее требования и порядок испытаний должны быть согласованы в спецификации. Если обнаружено несоответствие, команда возвращается к зафиксированным параметрам и этапам работ, чтобы определить, что именно требует проверки. Не следует заранее приписывать причину одному фактору, не разобрав условия нанесения и подготовки поверхности.
На площадке можно вести простой журнал обучения и контроля, если его форма согласована с заказчиком. В нем удобно отмечать выполненные этапы, результаты проверок и вопросы, требующие решения. Такой документ не заменяет проектную спецификацию и приемочную документацию, а помогает команде видеть, какие операции уже разобраны и где остались разночтения.
Перед началом нанесения участники должны согласовать:
требования к подготовке поверхности и способ их проверки;
порядок нанесения слоев по спецификации;
контроль толщины сухой пленки;
требования к испытаниям адгезии;
этапы инспекции и порядок фиксации результатов;
условия приемки и действия при выявленном несоответствии.
Для работ в цехе и на объекте план контроля может различаться, поскольку условия нанесения и доступность проверок не одинаковы. Это не повод снижать требования, а основание заранее проверить, как выполнить предусмотренные операции в конкретной обстановке. Практическое обучение помогает проверить последовательность действий до начала основного объема работ.
Антикоррозионное покрытие трубопроводов: наружные и внутренние системы
Для трубопроводов важно разделять требования к заводскому покрытию трубы и к работам на стыках или участках ремонта.
Серия ISO 21809 относится к наружным покрытиям труб и охватывает, среди прочего, полиолефиновые, эпоксидные на основе сплавления, полиэтиленовые и бетонные покрытия, а также покрытия для заводских стыков. Поэтому общее описание защиты металла не заменяет профильных требований к трубной системе.
Если обучают нанесению антикоррозионного покрытия трубопроводов, программу строят с учетом того, какая именно операция выполняется: защита трубы, обработка стыка или ремонт покрытия на объекте. Для каждого сценария уточняют требования проекта и применимые документы. Участники не должны автоматически переносить порядок заводской подготовки на полевые работы или считать, что для стыка достаточно общих правил для металлоконструкций.
Наружное антикоррозионное покрытие работает в условиях внешней среды, тогда как внутренние антикоррозионные покрытия рассматривают с учетом среды внутри трубопровода. В обоих случаях выбор системы связывают с назначением и условиями эксплуатации, а технологию - с возможностями площадки. Сама формулировка «защитное покрытие для труб» недостаточна, чтобы определить подходящую систему или программу обучения.
Для стальных труб с внутренним антикоррозионным покрытием необходимо изучить проектные требования к внутренней поверхности и предусмотренной системе. Для наружной защиты отдельно разбирают заводские и полевые операции, включая стыки и ремонтные участки. Обучение помогает выявить, какие требования относятся к каждому виду работ, и не смешивать их в одной общей инструкции.
В России и странах СНГ в практических материалах по трубной изоляции отмечается значимость ГОСТ-стандартов. Поэтому при подготовке обучения для трубопроводного объекта специалисты сверяются с применимой документацией проекта и нормативными требованиями. ISO 21809 дает международную основу по ряду видов наружных покрытий труб, но не отменяет необходимость проверить, какие требования установлены для конкретной площадки.
Замена импортного покрытия и авиационное применение
Решение о замене покрытия требует сравнить не только названия материалов.
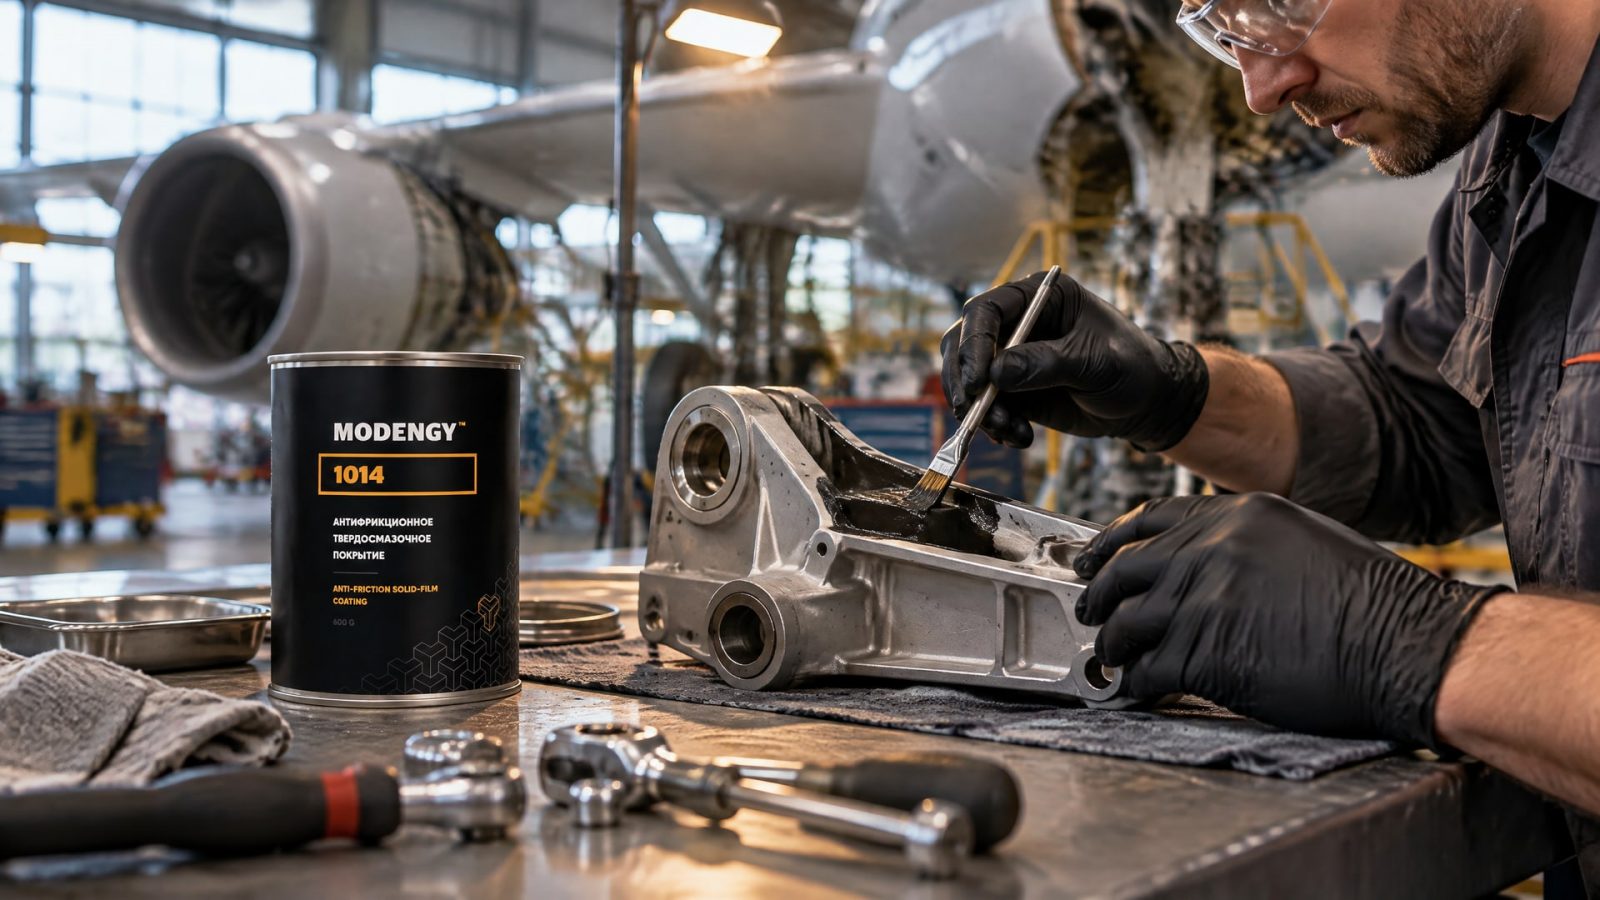
Инженеру важно проверить назначение системы, соответствие условиям эксплуатации и требования к нанесению. Затем нужно сопоставить подготовку поверхности, последовательность слоев, толщину сухой пленки и методы контроля. Такой разбор помогает оценить, можно ли встроить альтернативу в существующий процесс без предположений о взаимозаменяемости.
В узлах, где при эксплуатации возникают вымывание, фреттинг или сложности при холодном пуске, сначала определяют характер воздействия и требования к защитному покрытию. Для обучения это означает, что специалистам нужно разобрать реальные условия узла, а затем сверить их с назначением выбранного решения и его технологией нанесения. Одного общего обозначения «антикоррозионное покрытие» для такого выбора недостаточно.
В авиационной отрасли MODENGY 1014 применяют как отечественную альтернативу импортному покрытию. При рассмотрении такой замены техническая команда оценивает соответствие задаче и порядок работы на площадке, а не переносит параметры прежней системы без проверки. Это особенно важно, когда специалисты обучаются на производстве: технологию нужно соотнести с фактической операцией и требованиями объекта.
Практический разбор замены удобно проводить по единой схеме:
зафиксировать назначение и условия работы узла;
собрать требования спецификации к системе;
сравнить подготовку поверхности и порядок нанесения;
определить параметры контроля и критерии приемки;
отработать технологию на площадке до расширения объема работ.
Такой порядок помогает не смешивать техническую оценку с коммерческой. Закупщик может рассматривать доступность материала и стоимость владения, а инженер - подтверждать применимость решения и соответствие спецификации. Если технология требует изменений, их фиксируют до начала работ и согласуют с ответственными сторонами. Обучение в этом случае становится способом проверить процесс, а не формальной демонстрацией нанесения.
Часто задаваемые вопросы
Какие категории среды учитывают при выборе антикоррозионного покрытия?
В ISO 12944 предусмотрены категории коррозионной агрессивности от C1 до C5 и CX, а для условий погружения - Im1–Im4. Категорию определяют по условиям эксплуатации конструкции, после чего выбирают систему с учетом спецификации, подготовки поверхности и ожидаемой долговечности. Одного общего обозначения «антикоррозионное» для выбора недостаточно.
Что контролировать при нанесении покрытия на промышленной площадке?
В спецификации должны быть определены степень очистки и шероховатость поверхности, толщина сухой пленки, испытания адгезии и этапы инспекции. На обучении также разбирают порядок нанесения слоев и фиксацию результатов. Конкретные значения параметров берут из документации на выбранную систему, а не переносят с другого объекта.
Подходит ли ISO 12944 для антикоррозионного покрытия труб?
ISO 12944 ориентирован прежде всего на стальные конструкции. Для трубопроводов и ряда видов наружных покрытий труб используют серию ISO 21809, отдельно рассматривая заводские покрытия, стыки и ремонтные работы. Применимые требования для конкретного объекта проверяют по проектной документации и нормативной базе.
Как провести замену импортного покрытия?
Сначала сопоставляют условия эксплуатации и назначение систем, затем проверяют требования к подготовке поверхности, последовательности нанесения, толщине сухой пленки, адгезии и приемке. Параметры прежнего решения нельзя автоматически переносить на альтернативу. Перед основным объемом работ технологию целесообразно отработать на площадке заказчика.
Заключение
Обучение технологии нанесения антикоррозионного покрытия на промышленной площадке должно охватывать весь процесс: от оценки условий эксплуатации и подготовки поверхности до нанесения слоев, контроля и приемки. Для стальных конструкций опираются на ISO 12944, а для трубопроводов учитывают серию ISO 21809 и требования конкретного проекта.
Следующий шаг - подготовить спецификацию объекта и выделить в ней требования к среде, поверхности, системе покрытия и контролю. На их основе можно составить программу обучения, согласовать контрольные точки и отработать технологию на площадке до начала основного объема работ.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбор смазки для высокооборотистых подшипников требует учета скоростного фактора, вязкости масла, NLGI и температуры.
Выбирайте смазку для подшипников правильно: сравнение характеристик EFELE MG-221 и EFELE MG-252 поможет сделать верный выбор.
Твердая смазка подшипников незаменима в условиях граничного трения, высоких температур и агрессивных сред, когда обычные смазки неэффективны.