Российские аналоги антифрикционных покрытий для авиастроения: как заменить импортную систему
Замену антифрикционного покрытия в авиастроении выбирают не по сходству названий или общему описанию состава. Сначала определяют функцию покрытия и условия работы узла, затем сопоставляют рабочую температуру, подготовку поверхности, режим отверждения, толщину пленки и стойкость к авиационным жидкостям. Окончательное решение принимают после испытаний на детали и в производственном процессе.
Такой подход помогает техническим специалистам и инженерам оценить риски для ресурса узла, а закупщикам - сформировать проверяемые требования к поставке. Ниже разобраны параметры выбора отечественного покрытия, применимые методы оценки и этапы квалификации перед переходом на серийное нанесение.
Что означает замена антифрикционного покрытия в авиастроении
Антифрикционное покрытие - это сухая пленочная система на основе связующего и твердых смазок.
Ее применяют для снижения трения и износа, а также для защиты от коррозии. При переходе на отечественную систему важно сначала определить, какую задачу она должна выполнять именно в конкретном узле: уменьшать трение, противостоять износу и задирам, защищать поверхность от коррозии или сочетать несколько функций.
Одно покрытие нельзя считать взаимозаменяемым с другим только из-за похожего состава или назначения в каталоге. Для авиационной детали имеют значение материал подложки, геометрия, подготовка поверхности, способ нанесения и условия отверждения. Даже покрытие с подходящими общими характеристиками может вести себя иначе на реальной детали, чем на стандартном образце.
Разделите покрытия по назначению
В авиационных задачах отдельно рассматривают покрытия для подшипниковых узлов и системы против истирания. Противоскользящее покрытие тоже решает другую задачу и не должно подменять антифрикционную пленку. Для противоскользящих поверхностей в авиации применяется отдельный стандарт EN 4588:2007: он относится к двухкомпонентному полиуретановому верхнему слою и задает коэффициент трения 0,9 ± 0,1, а также совместимость с EN 2434.
Поэтому в техническом задании полезно описать не только название или тип покрытия, но и функцию обработанной поверхности. Это исключает ситуацию, когда сравнивают продукты разных классов, а затем пытаются объяснить разницу в результатах испытаний.
Сопоставьте условия нанесения
Режим отверждения может стать ограничением для замены: важно, выдержит ли его деталь и доступен ли он на производственной линии. В технических таблицах для отдельных исходных покрытий приведены режимы 10 мин при 400 °C и 3 мин при 420 °C по температуре металла. Эти значения относятся к конкретным системам и не являются общим требованием к любому антифрикционному покрытию.
Задача инженера - сравнить параметры кандидата с возможностями процесса и конструкцией детали. Если режим нанесения отличается, потребуется проверить не только качество пленки, но и влияние процесса на деталь. Таким образом, корректная замена - это подтвержденное соответствие условиям работы и нанесения, а не буквальный подбор покрытия с похожим описанием.
Какие параметры сравнить при подборе отечественного покрытия
Для первичного отбора кандидатов составляют карту требований к узлу.
В нее включают рабочую температуру, материал подложки, шероховатость, допустимую толщину пленки, режим отверждения, свойства контактирующих жидкостей и нагрузку. Отдельно фиксируют критерии, по которым будет оцениваться результат: трение, износ, адгезия, коррозионная стойкость и состояние поверхности после испытаний.
Толщина пленки и шероховатость
Толщину нельзя выбирать по принципу «чем больше, тем надежнее». Для одной из систем в технической документации указаны следующие ориентиры для сухой пленки: праймер 9-13 мкм, верхний слой 14-20 мкм. Для подготовки подложки в том же материале приведен параметр шероховатости Ra 3-5 мкм. Это данные конкретной системы, а не универсальные значения для всех отечественных покрытий.
При переходе на другую систему нужно сверить рекомендации изготовителя и проверить их на детали. Отклонение от заданной толщины может изменить трибологические свойства и повлиять на ресурс. Результат также зависит от того, как подготовлена поверхность и насколько равномерно покрытие нанесено на сложные участки геометрии.
Температура и авиационные жидкости
Рабочий температурный диапазон выбирают с учетом условий узла, а не по отдельному показателю из рекламного описания. Важно также, с какими авиационными жидкостями контактирует поверхность. Совместимость подтверждают испытаниями, поскольку общее утверждение о стойкости к химическим воздействиям не заменяет проверки конкретной жидкости и режима контакта.
Критерии подбора удобно свести в таблицу:
| Параметр | Что зафиксировать |
|---|---|
| Назначение узла | Снижение трения, защита от износа, коррозии или истирания |
| Подложка | Материал и состояние поверхности детали |
| Процесс нанесения | Подготовка, способ нанесения и режим отверждения |
| Сухая пленка | Толщина каждого слоя и требования к равномерности |
| Условия работы | Температура, нагрузка и контактирующие авиационные жидкости |
| Квалификация | Методы испытаний и критерии приемки |
Сравнение по этой карте позволяет отсеять неподходящие варианты до испытаний на детали. Для снабженца это также основа спецификации: вместо общего требования «российский аналог» в ней появляются измеряемые характеристики и понятный порядок проверки.
Как проверить адгезию, износ и стойкость к авиационным жидкостям
Коэффициент трения не описывает все свойства покрытия.
Для авиационного узла проверяют также адгезию, несущую способность, стойкость к износу и коррозии, а также совместимость с авиационными жидкостями. Если покрытие должно защищать от коррозии, измерения трения не заменяют коррозионные испытания.
В качестве ориентиров для испытаний антифрикционных покрытий используются SAE AS5272 и методы ASTM D2714, ASTM D2625 и ASTM D2510. Набор испытаний определяют по требованиям к конкретному узлу и покрытию. Не каждый метод нужен для каждой задачи, поэтому программа должна соответствовать назначению обработанной детали и условиям ее эксплуатации.
Проверяйте весь набор значимых свойств
При подготовке программы испытаний инженеру следует уточнить, какие характеристики влияют на работоспособность узла. Если важна защита от коррозии, оценивают не только трение, но и адгезию, поведение в солевой среде и контакт с рабочими жидкостями. Для одной исходной системы описано испытание на коррозию с выдержкой 24 ч в NaCl. Это пример конкретного теста, а не автоматически обязательный режим для любого покрытия.
Ресурсные испытания тоже должны отражать назначение покрытия. В технических материалах встречаются проверки в оборотах, циклах и временных интервалах. Их результаты имеют смысл только в связи с режимом эксплуатации детали и заданными критериями приемки. Если программа проверяет лишь один показатель, например коэффициент трения, она может не выявить проблем с адгезией или коррозионной стойкостью.
Зафиксируйте критерии до испытаний
До начала работ нужно согласовать, какие результаты будут считаться приемлемыми, как оценивают состояние пленки и какие режимы воспроизводят условия эксплуатации. Это снижает риск неоднозначной трактовки результатов после испытаний. Требования SAE AS5272 и методы ASTM помогают задать основу для оценки, но конкретную программу связывают с функцией узла и внутренними требованиями проекта.
Если в детали сочетаются несколько функций, критерии следует разделить. Например, требования к антифрикционной системе нельзя автоматически переносить на противоскользящую поверхность: для нее предусмотрен отдельный стандарт EN 4588:2007. Такое разграничение помогает сравнивать покрытия одного назначения и избегать формальной квалификации по неподходящим показателям.
Как провести квалификацию на детали и в производственном процессе
До перехода на серийное нанесение покрытие проверяют на оригинальной детали и в том производственном процессе, который планируется использовать.
Испытание только на плоском образце не всегда воспроизводит геометрию поверхности, распределение покрытия и условия подготовки детали. Результат зависит от сочетания этих факторов, поэтому квалификация должна учитывать реальные операции.
Сохраните сопоставимость испытаний
Чтобы сравнить исходное и отечественное покрытие, нужно зафиксировать условия подготовки и нанесения: состояние подложки, способ обработки, толщину пленки и режим отверждения. При изменении нескольких параметров одновременно становится сложнее понять, что повлияло на результат. По возможности испытания проводят при контролируемых и документированных условиях.
Особое внимание уделяют местам сложной геометрии и участкам, где покрытие работает под нагрузкой. В технических материалах для отдельных систем приводятся слои толщиной 9-13 мкм для праймера и 14-20 мкм для верхнего слоя, а также шероховатость Ra 3-5 мкм. Эти показатели полезны как примеры того, насколько конкретными могут быть требования к нанесению, но их нельзя напрямую назначать для другой системы без подтверждения.
Оформите результаты для решения о замене
В протоколе испытаний фиксируют не только измеренные значения, но и состояние детали, условия нанесения и наблюдения после испытаний. Сопоставляют трение, износ, адгезию и коррозионную стойкость в соответствии с задачей узла. Отдельно отмечают совместимость с авиационными жидкостями и стабильность покрытия в заданных режимах.
Результат квалификации должен привести к понятному решению: можно ли применять покрытие на конкретной детали и при каких параметрах процесса. Если испытания выявили несоответствие, корректируют подготовку поверхности, режим нанесения или сам выбор системы, затем проводят необходимые проверки повторно. Такой порядок позволяет оценивать замену не по обещанию универсальной взаимозаменяемости, а по результату на детали и линии.
Российские покрытия: как включить их в подбор и закупку
Для перехода на отечественное покрытие закупщику важно получить не общее заявление о назначении, а технические сведения, которые можно сопоставить с требованиями к детали.
В документации должны быть понятны параметры нанесения, подготовка поверхности и ограничения применения. Инженер, со своей стороны, определяет перечень испытаний и критерии приемки, а затем сверяет результаты с требованиями проекта.
Если в узле наблюдаются вымывание, фреттинг или проблемы при холодном пуске, эти симптомы сначала связывают с режимом работы и функцией покрытия. Они сами по себе не доказывают, что причина только в выбранной системе. Следует проверить нагрузку, подготовку поверхности, толщину пленки и контакт с авиационными жидкостями, а затем решить, какие испытания помогут выявить источник проблемы.
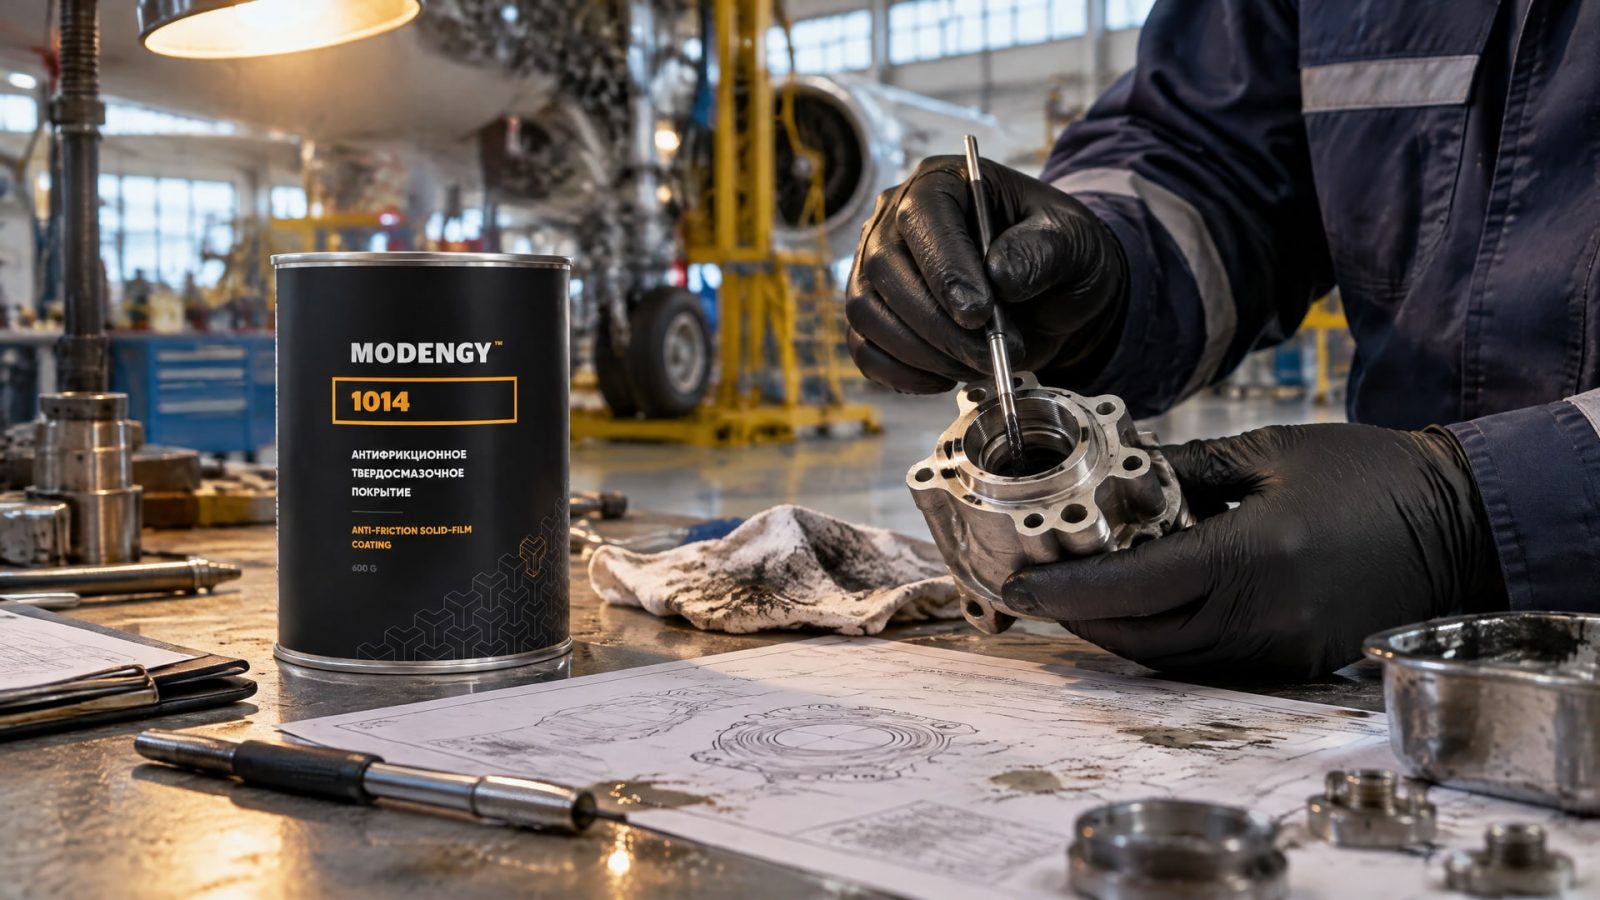
В отечественном сегменте MODENGY 1014 применяют в авиационной отрасли как вариант для замены импортной системы. Его пригодность для конкретного узла, как и для любого кандидата на замену, подтверждают по требованиям проекта и результатам квалификационных испытаний. Одного факта применения в отрасли недостаточно, чтобы автоматически переносить покрытие на другую деталь или менять технологический процесс без проверки.
В закупочной документации полезно указывать назначение покрытия, подложку, требования к нанесению и критерии проверки. Также стоит запросить сведения, необходимые для оценки стойкости к рабочим жидкостям, адгезии и коррозии. Такая спецификация позволяет сравнивать предложения по техническим параметрам и готовности подтвердить их на детали, а не только по формулировке «аналог».
До запуска серийной поставки согласуют образцы, производственный процесс и порядок приемки. Если исходный режим отверждения включает, например, 10 мин при 400 °C или 3 мин при 420 °C, это служит ориентиром только для соответствующей исходной системы. Для отечественного покрытия параметры устанавливают по его документации и проверяют на детали, не перенося режим автоматически.
Часто задаваемые вопросы
Можно ли заменить импортное антифрикционное покрытие без повторных испытаний?
Для авиационного узла безопаснее предусмотреть квалификационные испытания на оригинальной детали и в реальном процессе нанесения. На результат влияют геометрия, подготовка поверхности, толщина пленки и режим отверждения. Сходство состава или заявленного назначения не подтверждает взаимозаменяемость и не заменяет проверку эксплуатационных свойств.
Достаточно ли сравнить коэффициент трения?
Нет. Для авиационного применения также оценивают адгезию, несущую способность, износ, коррозионную стойкость и совместимость с авиационными жидкостями. Состав испытаний зависит от функции узла. Если покрытие должно защищать от коррозии, одного измерения трения недостаточно, чтобы подтвердить выполнение этого требования.
Можно ли использовать одно покрытие для разных авиационных узлов?
Не следует предполагать, что одна система подходит для всех узлов. Покрытия могут выполнять разные функции: например, работать в подшипниковом контакте или защищать от истирания. Для противоскользящих поверхностей также применяются отдельные требования. Подбор начинают с назначения детали, а пригодность подтверждают испытаниями.
Обязательно ли повторять режим отверждения исходного покрытия?
Нет, режим другой системы нельзя переносить автоматически. Для отдельных исходных покрытий приводятся примеры 10 мин при 400 °C и 3 мин при 420 °C по температуре металла, но эти значения не универсальны. Для кандидата используют его технологические требования и проверяют результат на конкретной детали.
Заключение
Российский аналог антифрикционного покрытия для авиастроения выбирают по функции узла, параметрам нанесения и подтвержденным эксплуатационным свойствам. При оценке учитывают толщину пленки, подготовку поверхности, режим отверждения, адгезию, износ, коррозионную стойкость и совместимость с авиационными жидкостями. Решение о замене принимают после испытаний на оригинальной детали и в реальном производственном процессе.
Практический следующий шаг - составить перечень требований к конкретному узлу, запросить технические данные покрытия и согласовать программу квалификационных испытаний. Это позволит сопоставить варианты по проверяемым параметрам и зафиксировать условия, при которых отечественное покрытие можно включить в спецификацию.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как выбрать СОЖ для обработки чугуна и систему подачи, чтобы избежать образования масляного тумана.
Узнайте, как герметизация изношенной резьбы поможет восстановить надежность соединений, и когда требуется ремонт или замена деталей.
Смазка дверей холодильника пищевым допуском H1: как выбрать состав для петель и уплотнений, правила нанесения и ограничения.