Почему обычная краска не подходит при цинковании
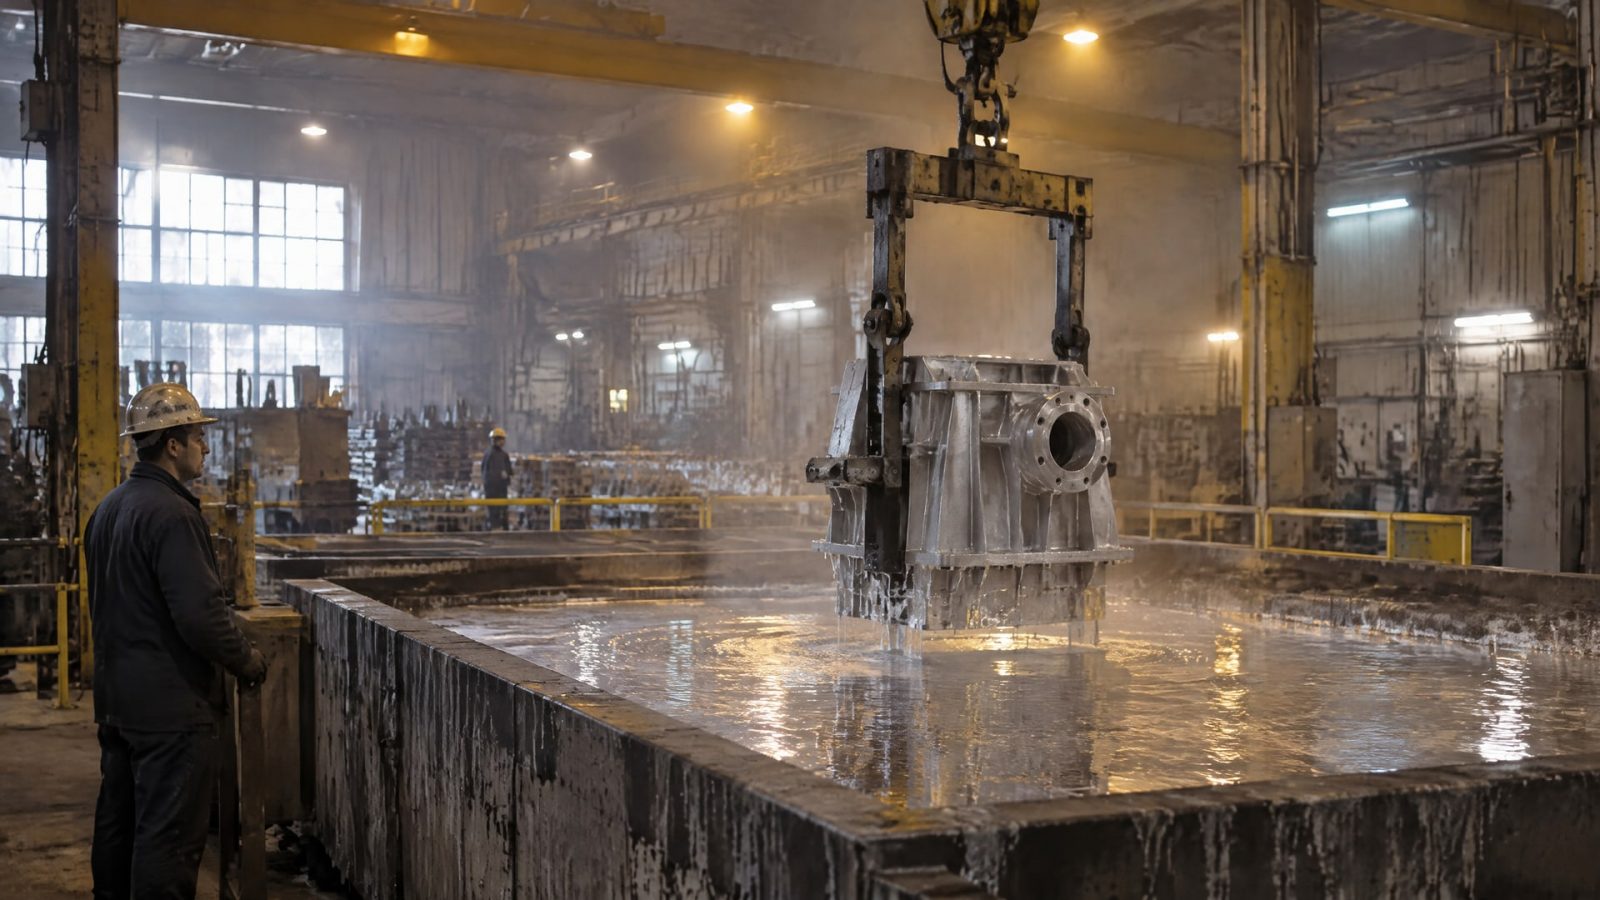
Обычная краска не рассчитана на контакт с расплавленным цинком: при температуре ванны около 449 °C она теряет работоспособность. Горячее цинкование - не окраска металла, а технологический процесс, в котором сталь погружают в расплав и получают связанные с основой слои цинка и железа. Поэтому для защиты деталей, работающих рядом с ванной или внутри производственной зоны, подбирают решение с учетом реальных условий контакта и нагрева.
Статья полезна инженерам, техническим специалистам и снабженцам, которые выбирают защиту для оборудования цинковального участка. Разберем, чем цинкование отличается от окраски, почему важна адгезия к металлу и как не спутать покрытие для работы в горячей среде с материалом для погружения в расплав.
Что происходит при горячем цинковании металла
Горячее цинкование стали - это погружение изделия в ванну с расплавленным цинком.
В процессе возникает металлургическая реакция, в результате которой формируются слои цинка и железа, прочно связанные с основой. Это принципиально отличается от обычной окраски: краска образует пленку на поверхности, а при горячем цинковании защитный слой возникает в ходе взаимодействия металла изделия с расплавом.
Ванна должна содержать минимум 98% цинка по массе. Температуру процесса указывают примерно как 840 °F, или около 449 °C. При таких условиях обычное лакокрасочное покрытие не сохраняет работоспособность и не может служить барьером между сталью и расплавом.
Для горячего цинкования применяют ISO 1461 и ISO 14713-2, а также ASTM A123/A153. Эти документы относятся к требованиям к покрытию, его толщине, внешнему виду, приемке и рекомендациям по защите стали от коррозии. ISO 2080 уточняет терминологию: под горячим цинкованием понимают получение покрытия погружением в ванну с расплавленным металлом.
Важно различать изделие, которое цинкуют, и оборудование, используемое в процессе. Требования к защитному покрытию на стальной детали, погружаемой в расплав, нельзя автоматически переносить на грейферный ковш или другое оборудование, работающее возле ванны. Для таких узлов оценивают условия эксплуатации и выбирают отдельное решение, рассчитанное на работу в конкретной среде.
Почему краска для цинка не подходит для контакта с расплавом
Маркировка «термостойкая краска» сама по себе не означает, что материал совместим с расплавленным цинком.
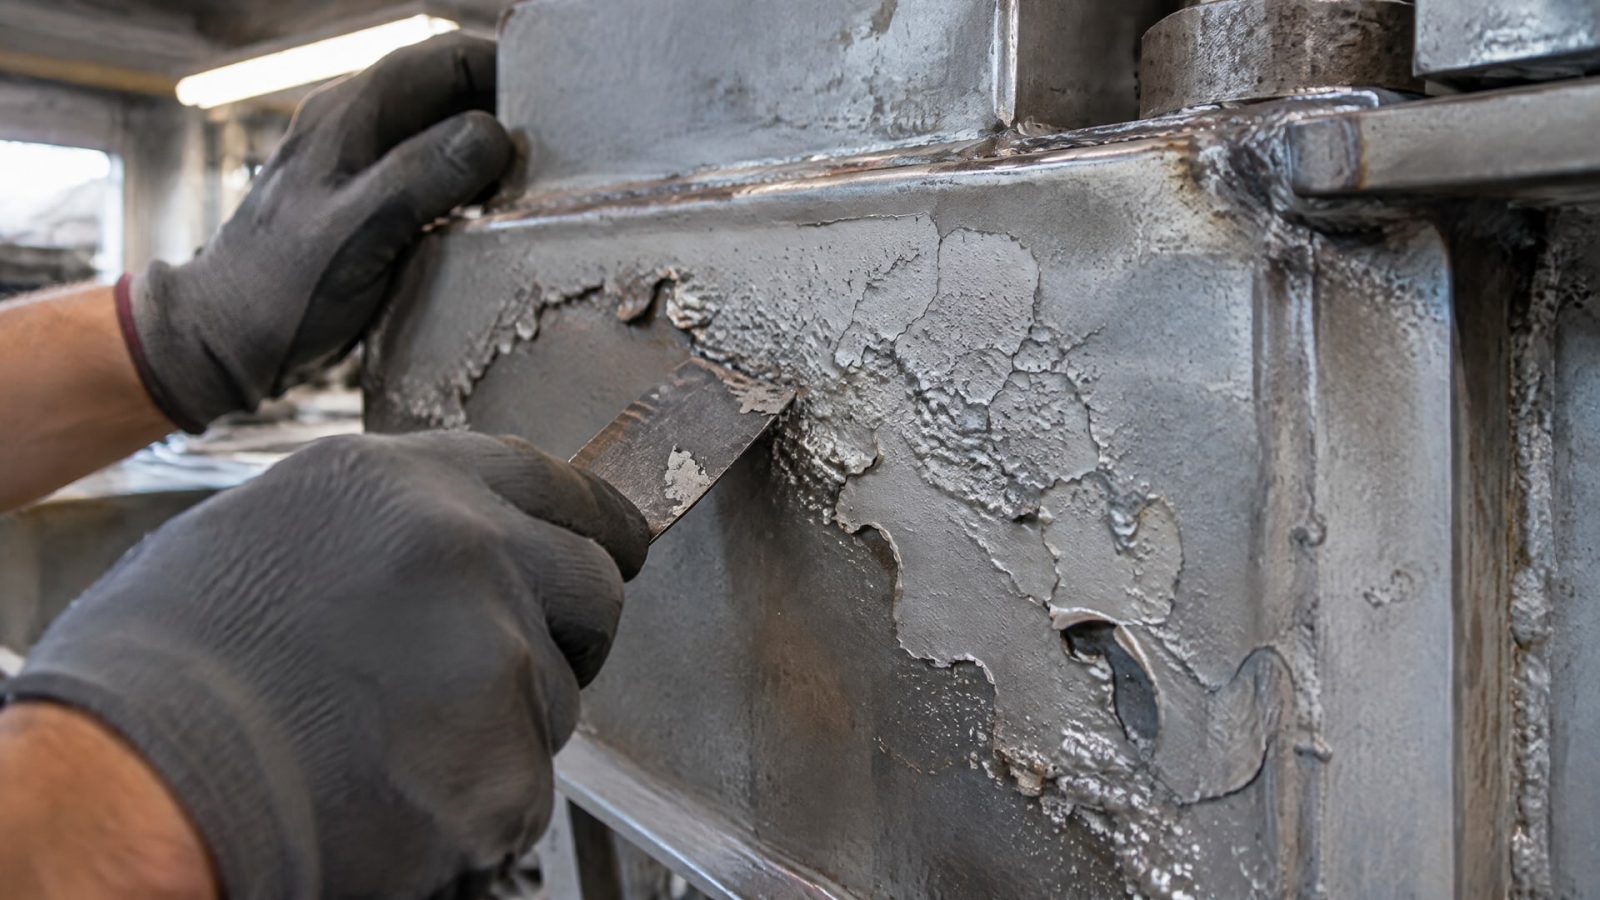
Температура ванны при горячем цинковании достигает примерно 449 °C, а обычная краска не рассчитана на прямой контакт с таким расплавом. Поэтому ее нельзя считать заменой цинковому покрытию или защитой детали, которую погружают в ванну.
Здесь важно разделять две разные задачи. Первая - получить цинковое покрытие на стальном изделии по технологии горячего цинкования. Вторая - нанести краску на уже оцинкованную поверхность ради дополнительной барьерной защиты или декоративной отделки. Во втором случае окраска возможна, но ее результат зависит от подготовки и состояния цинкового слоя.
Ошибка возникает, когда материал выбирают только по температурной стойкости или наносят на металл без проверки совместимости. Температурная характеристика не подтверждает стойкость к непосредственному контакту с расплавом, а краска поверх оцинковки не становится частью процесса цинкования. Для каждой задачи нужны свои требования к покрытию и подготовке.
Стандарты горячего цинкования задают критерии качества готового покрытия. Например, ASTM A153/A153M предусматривает контроль толщины, массы, адгезии и внешнего вида, а также требования к отсутствию непрокрытых участков, пузырей и включений флюса. Эти критерии относятся к цинковому покрытию, а не к произвольной краске, нанесенной на металл.
Окраска оцинкованной стали: подготовка важнее толщины слоя
Если нужно покрасить уже оцинкованную деталь, начинать следует не с выбора цвета или увеличения толщины краски, а с оценки поверхности.
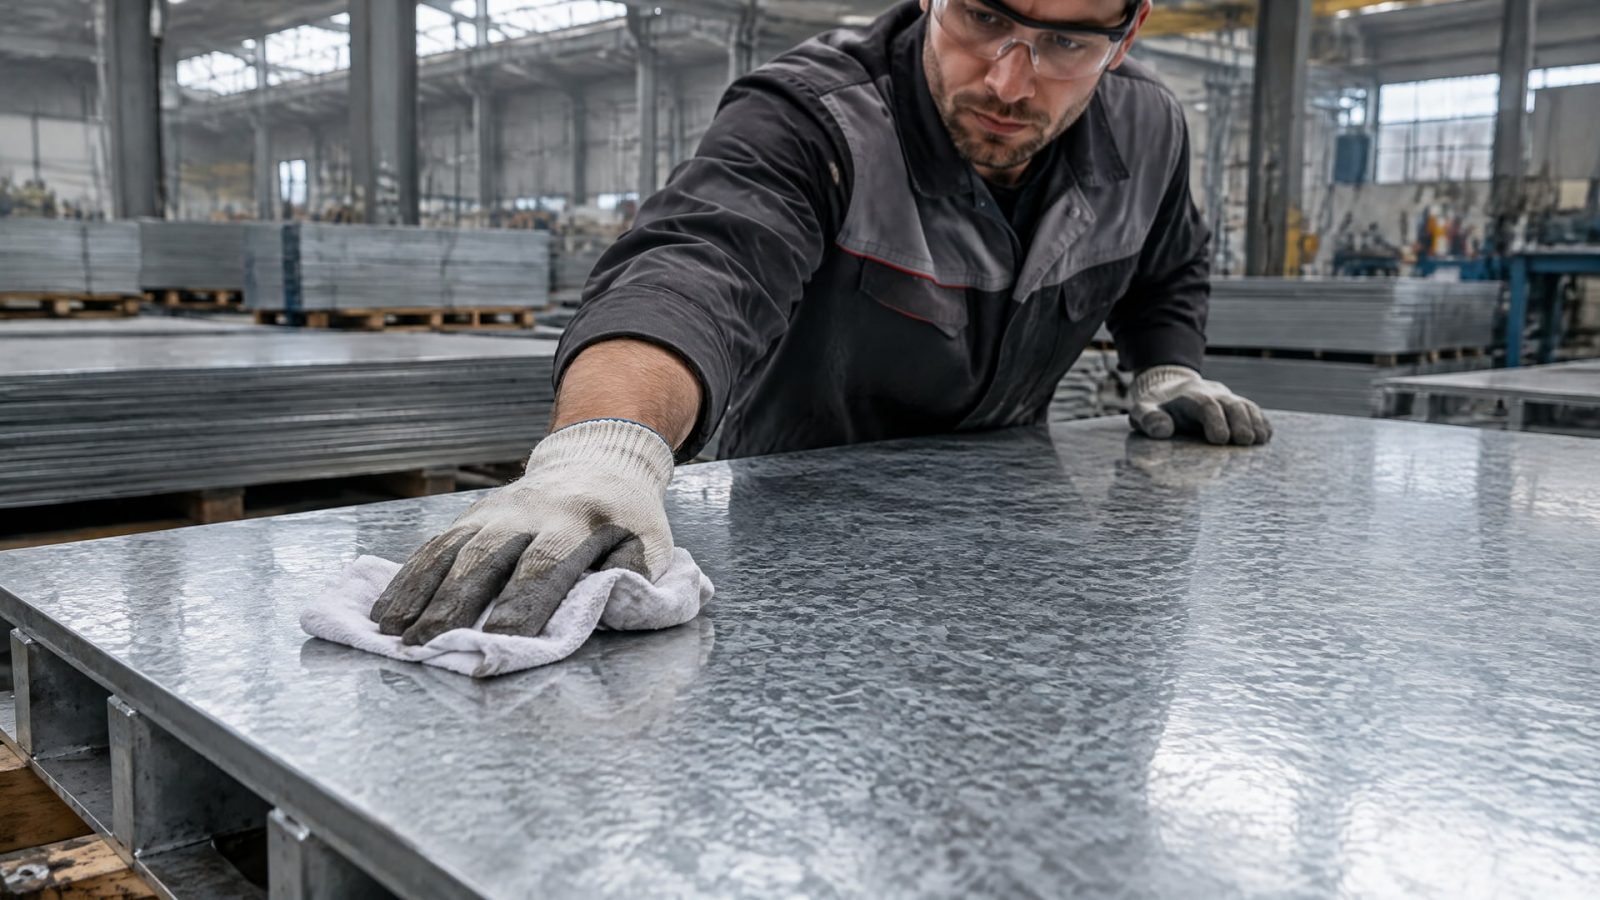
Перед нанесением покрытия удаляют загрязнения и обезжиривают металл, затем учитывают профиль поверхности и состояние цинкового слоя. Без такой подготовки адгезия к металлу ухудшается, а система может отслоиться.
Состояние оцинковки имеет значение: свежая и состаренная поверхности ведут себя по-разному. Поэтому при выборе праймера и схемы окраски учитывают возраст цинкового покрытия, его чистоту и фактическое состояние. Если деталь планируют красить после цинкования, об этом стоит сообщить заранее, чтобы предусмотреть подходящую подготовку поверхности и устранение дефектов.
Большая толщина краски не компенсирует плохую адгезию. Долговечность системы зависит от совместимости материалов, подготовки и соблюдения технологии. Это особенно важно для внутренней окраски оцинкованных труб: при проникновении влаги между цинк-наполненной краской и сталью возможно развитие коррозии, отслоение и отказ покрытия.
Приемку цинкового слоя и подготовку к окраске также не следует смешивать. ISO 1461 устанавливает требования и методы испытаний для горячего цинкования изделий из стали и чугуна, а ISO 14713-2 содержит рекомендации по защите стали от коррозии горячим цинкованием. Окраска поверх готового цинка требует отдельной оценки поверхности и выбранной системы.
Защита оборудования в среде расплавленного цинка
Детали оборудования рядом с ванной испытывают иные воздействия, чем стальная заготовка, которую погружают для цинкования.
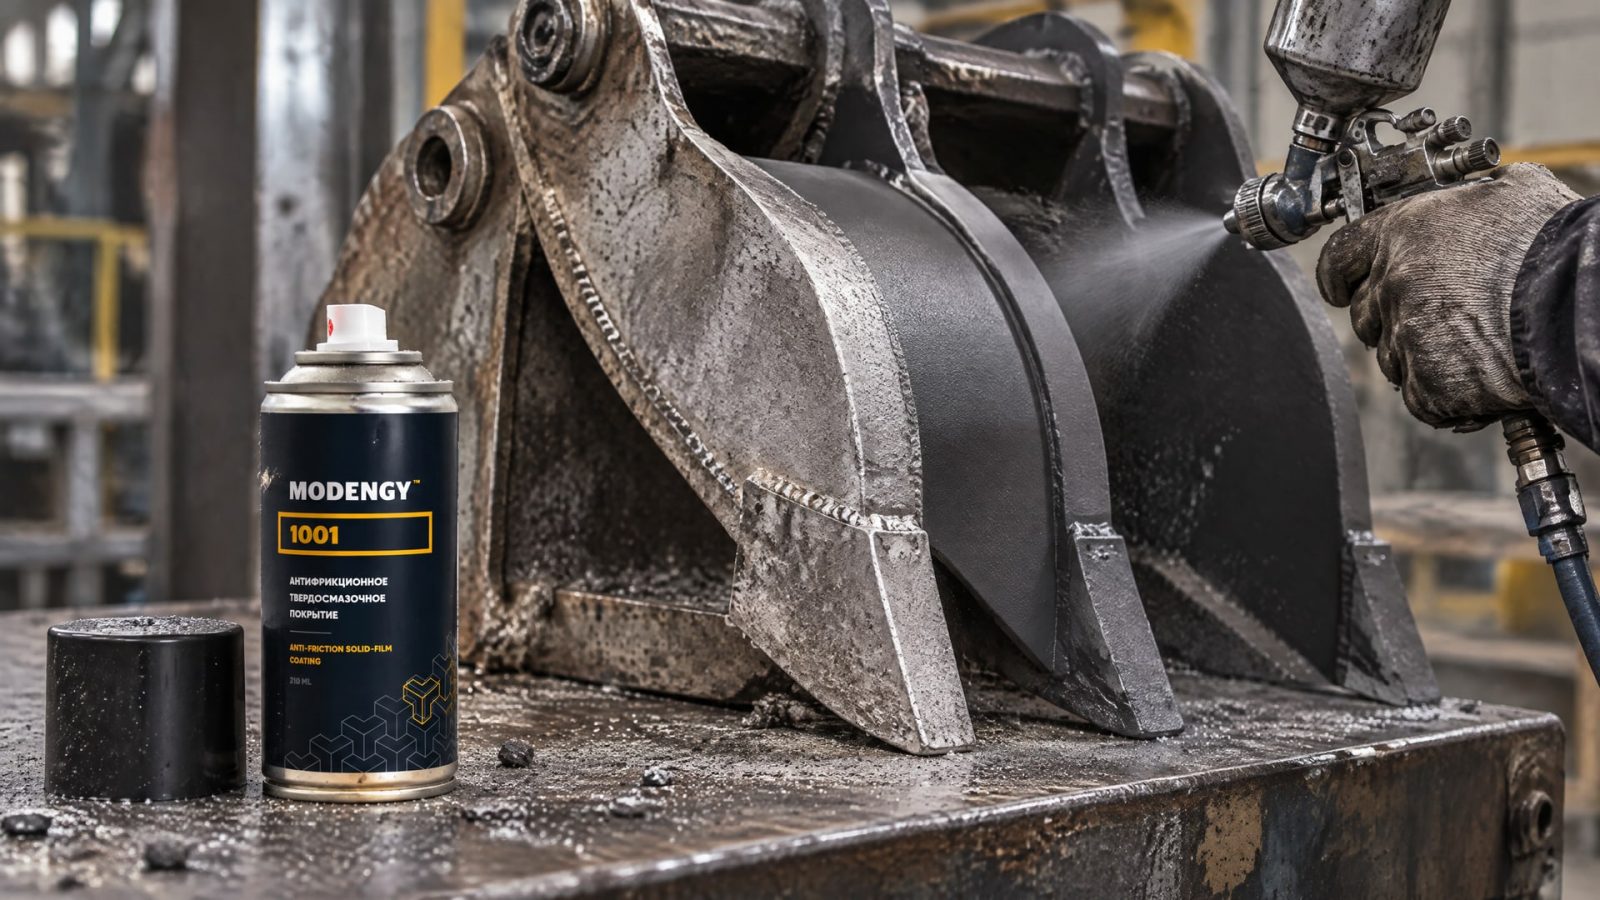
В частности, для грейферного ковша важно подобрать защиту с учетом высокой температуры и контакта с агрессивной производственной средой. Обычная краска здесь не решает задачу: ее свойства не подтверждают пригодность к таким условиям, а характеристика «термостойкая» не описывает поведение покрытия при контакте с расплавом.
Для защиты грейферного ковша в такой среде применяют антифрикционное твердосмазочное покрытие MODENGY 1001. Для него указана стойкость к температурам до +440 °C и высокая адгезия к металлу после пескоструйной обработки и сушки. Эти характеристики относятся к покрытию и подготовке поверхности; они не означают, что его можно без дополнительной проверки применять для непрерывного погружения в ванну с расплавом при температуре около 449 °C.
Перед выбором покрытия инженер сопоставляет реальную температуру детали, характер контакта с расплавом, состояние основания и технологию нанесения. Если условия включают непосредственное погружение, одной температурной характеристики недостаточно: требуется подтвердить пригодность решения именно для такого режима. Для деталей, работающих в зоне цинкования, также важно обеспечить предусмотренную подготовку металла и соблюсти режим сушки покрытия.
Таким образом, защитное покрытие оборудования и цинковый слой на изделии выполняют разные задачи. Их нельзя подменять друг другом только потому, что оба материала используют на участке горячего цинкования.
Как выбрать решение для покрытия и защиты стали
Сначала определяют, что именно требуется защитить.
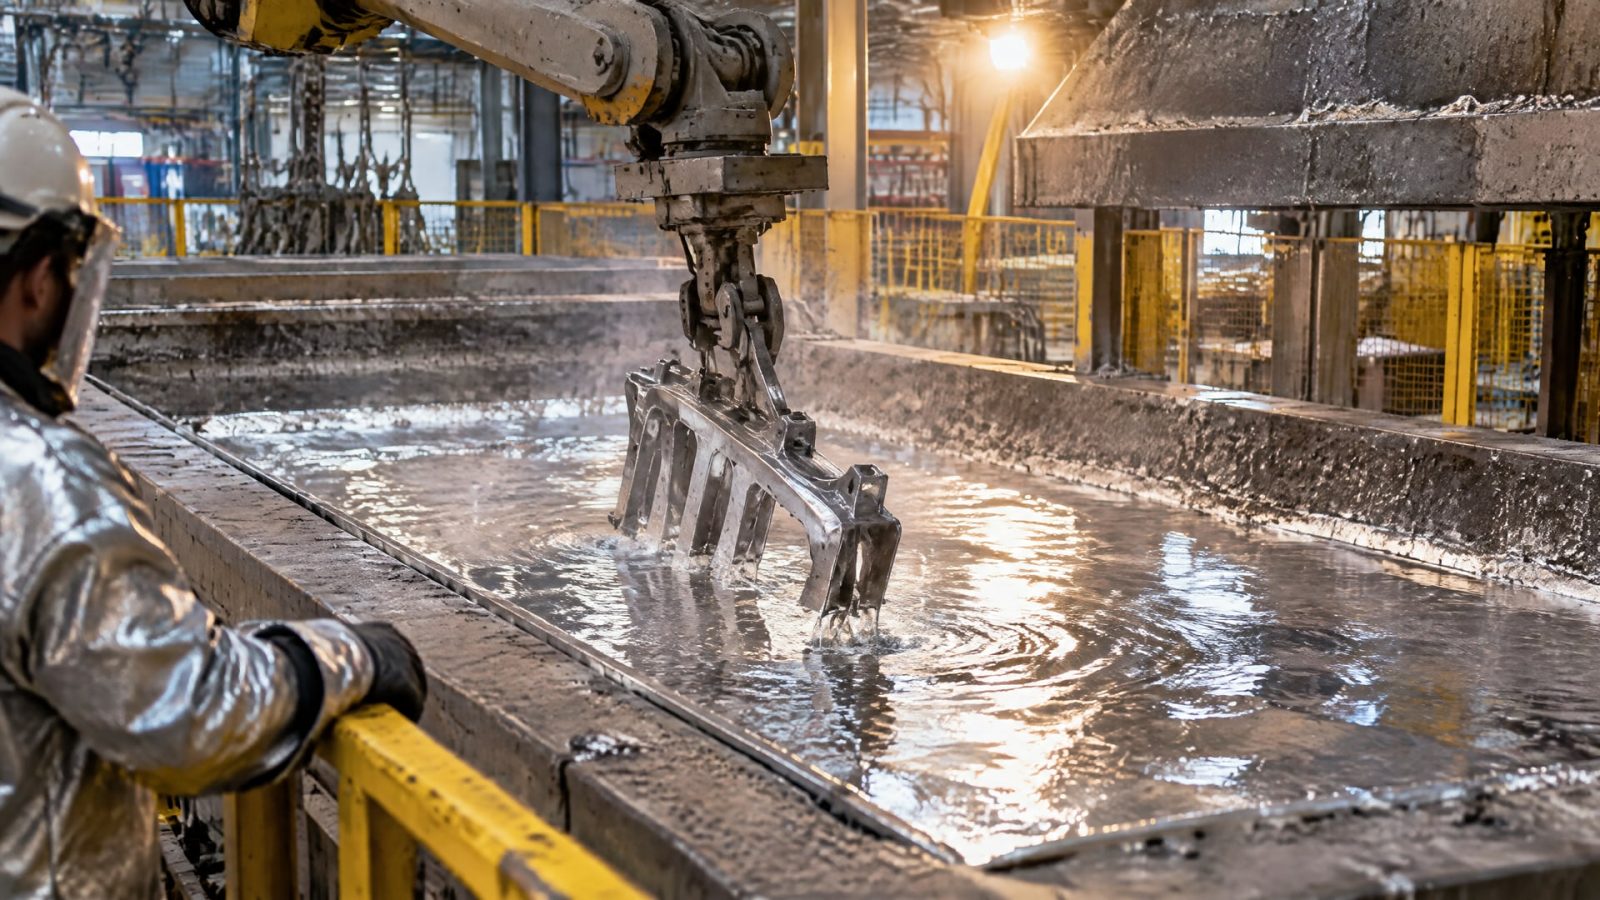
Если цель - нанести цинковое покрытие на стальное изделие, выбирают горячее цинкование и сверяются с применимыми требованиями ISO 1461, ISO 14713-2 или ASTM A123/A153. Если требуется окрасить уже оцинкованную поверхность, оценивают состояние цинка и подбирают систему с учетом подготовки основания.
Для оборудования цинковального участка исходной точкой становятся условия эксплуатации. Важно выяснить, соприкасается ли деталь с расплавом напрямую, насколько нагревается ее поверхность и каким способом можно подготовить металл. Эти условия помогают отличить краску для поверхности после цинкования от покрытия, предназначенного для защиты рабочего узла в горячей среде.
При выборе полезно проверить следующие пункты:
Для чего предназначено покрытие: для получения цинкового слоя, окраски оцинковки или защиты оборудования.
Есть ли прямой контакт детали с расплавом или она работает рядом с ванной.
Какова температура поверхности в фактическом режиме работы.
Как подготовить металл и обеспечить требуемую адгезию.
Какие требования к толщине, внешнему виду и приемке относятся к выбранной системе.
Подтверждена ли пригодность покрытия для конкретного режима эксплуатации, а не только для нагрева.
Толщина цинкового покрытия зависит от толщины стали и режима процесса, поэтому требуемую защиту закладывают на этапе проектирования. Для окраски оцинковки важны чистота и профиль поверхности, а для оборудования - подтвержденная совместимость покрытия с реальными воздействиями. Ни выбор по одному слову «термостойкое», ни увеличение толщины слоя не заменяют эту проверку.
Часто задаваемые вопросы
Можно ли использовать термостойкую краску для контакта с расплавленным цинком?
Нет, одной отметки о термостойкости недостаточно. Температура ванны горячего цинкования составляет около 449 °C, а обычная краска не рассчитана на прямой контакт с расплавом. Для детали, которую погружают в ванну, применяют технологию горячего цинкования, а для оборудования отдельно проверяют пригодность покрытия к фактическим условиям работы.
Чем горячее цинкование отличается от окраски оцинкованной стали?
При горячем цинковании сталь погружают в расплав, и в результате металлургической реакции образуются слои цинка и железа, связанные с основой. При окраске готовой оцинкованной детали краску наносят поверх цинкового слоя. Для окраски нужна подготовка поверхности, а ее результат зависит от чистоты, профиля и состояния оцинковки.
Можно ли красить оцинкованную поверхность без подготовки?
Не следует рассчитывать на надежную адгезию без очистки и обезжиривания. Также нужно учитывать профиль поверхности и то, свежая оцинковка или состаренная. Неправильная подготовка может привести к ухудшению сцепления и отслоению покрытия, поэтому перед окраской проверяют состояние цинка и соблюдают процедуру подготовки.
Подходит ли покрытие с пределом +440 °C для погружения в ванну?
Само значение +440 °C не подтверждает пригодность к погружению в расплав. Для горячего цинкования указывают температуру ванны около 449 °C, а прямой контакт с расплавом отличается от работы детали рядом с ванной. Необходимо отдельно подтвердить, что покрытие рассчитано на фактический режим эксплуатации.
Заключение
Обычная краска не подходит для контакта с расплавленным цинком, потому что не рассчитана на условия горячего цинкования: температура ванны составляет около 449 °C, а сам процесс основан на металлургической реакции стали с расплавом. Окраску уже оцинкованной детали рассматривают отдельно и выполняют только после подготовки поверхности.
Следующий шаг для инженера или снабженца - определить, нужна ли защита погружаемого изделия, окраска готовой оцинковки или покрытие рабочего оборудования. Затем следует сверить условия контакта и нагрева с требованиями выбранной технологии и подтвердить совместимость покрытия с конкретной задачей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Выбирайте промышленный очиститель, учитывая тип загрязнения, материал поверхности и условия обработки.
Эффективная очистка масляных загрязнений: сравнение мягких и агрессивных щелочных средств для оборудования и полов.
Узнайте, как выбрать подходящее средство для очистки оборудования и лабораторной посуды на производстве смазочных материалов.