Пищевая смазка для высоких температур и открытого огня: как выбрать и наносить
Для печей и узлов рядом с открытым огнем нужна смазка, которая одновременно подходит для пищевого производства, выдерживает фактическую температуру в точке смазывания и рассчитана на конкретный узел. Маркировка NSF H1 подтверждает допустимость только случайного контакта с пищей, но сама по себе не гарантирует термостойкость. Поэтому пищевую смазку для высокой температуры выбирают по трем параметрам: допуску, температурному диапазону и назначению.
Статья полезна инженерам, техническим специалистам и снабженцам, которые подбирают состав для подшипников, направляющих и других узлов печей. Разберем, чем отличаются NSF H1 и ISO 21469, почему важно учитывать не только нагрев, но и открытое пламя, как соотнести консистенцию смазки со способом подачи и сколько состава наносить.
Как выбрать пищевую смазку для высокой температуры
При выборе сначала определяют, возможен ли случайный контакт смазки с пищей.
Если такой риск есть, проверяют, зарегистрирован ли продукт по категории NSF H1. Этот допуск не разрешает намеренно наносить смазку на пищу или использовать ее как разделительный агент. Для прямого контакта предусмотрена другая категория - 3H; ее не следует путать с H1.
ISO 21469 дополняет этот подход: стандарт описывает гигиенические требования к составу, производству и применению смазочных материалов, которые могут случайно контактировать с пищей. Соответствие ISO 21469 и регистрация NSF H1 отвечают на разные вопросы. Первое касается гигиенических требований к смазке и ее производству, второе - допустимости применения при возможном случайном контакте с продуктом.
Следующий шаг - проверить температурный режим в месте установки. В материалах по пищевым смазкам встречаются составы с рабочей температурой до 170 °C и до 180 °C. Для отдельных специальных продуктов указаны кратковременные пики до 220 °C или 240 °C. Эти значения относятся к разным составам и условиям, поэтому их нельзя переносить на любой продукт с маркировкой H1.
При подборе также сверяют тип узла и способ подачи. Смазка для подшипника, направляющей, цепи или привода должна быть прямо предназначена для соответствующего применения. Если используется централизованная система, важна прокачиваемость; для отдельных высокотемпературных и высокоскоростных узлов может быть важна другая консистенция.
В технической документации проверяют не только допуск и верхнюю температуру, но и следующие параметры:
назначение продукта и тип узла;
рабочий температурный диапазон;
класс консистенции NLGI;
способ нанесения или подачи;
ограничения по контакту с пищей и порядок очистки поверхностей.
Такой порядок помогает не подменять подбор по условиям эксплуатации одним признаком. Смазка для печи H1 должна одновременно соответствовать санитарным требованиям и фактическому режиму конкретного узла.
Смазка для печи H1: нагрев и открытое пламя
Открытый огонь создает дополнительные условия, которые нельзя оценить только по общей максимальной температуре из паспорта.
Важно, находится ли узел рядом с пламенем или непосредственно подвергается его воздействию, а также как распределяется тепло в точке смазывания. Температура воздуха в печи и температура подшипника или направляющей могут различаться, поэтому ориентируются на режим самого узла и указания производителя смазки.
Маркировка H1 не означает, что продукт подойдет для печи. В пищевых смазках общего назначения встречаются максимальные температурные классы 200–300 °F и 301 °F и выше, но сам факт регистрации H1 не подтверждает пригодность для высокотемпературного оборудования. Рабочая температура и кратковременный пик также не взаимозаменяемы: значение до 240 °C, если оно заявлено для специального состава, не означает, что его можно постоянно использовать при этой температуре.
Для очень горячих пищевых узлов в источниках описаны синтетические составы на основе полифторированных жидкостей с загустителем PTFE. Для отдельных таких смазок приводится диапазон 180–240 °C и применение в оборудовании хлебопекарных и кирпичных печей. Это пример специализированного решения, а не универсальное требование ко всем узлам или всем смазкам H1.
Если точка установки находится рядом с открытым огнем, проверяют, заявлена ли пригодность продукта для соответствующего режима и узла. Не следует делать вывод о допустимости прямого воздействия пламени лишь по верхнему значению температуры. Если в документации этот режим не описан, необходимо уточнить его у производителя или поставщика до применения.
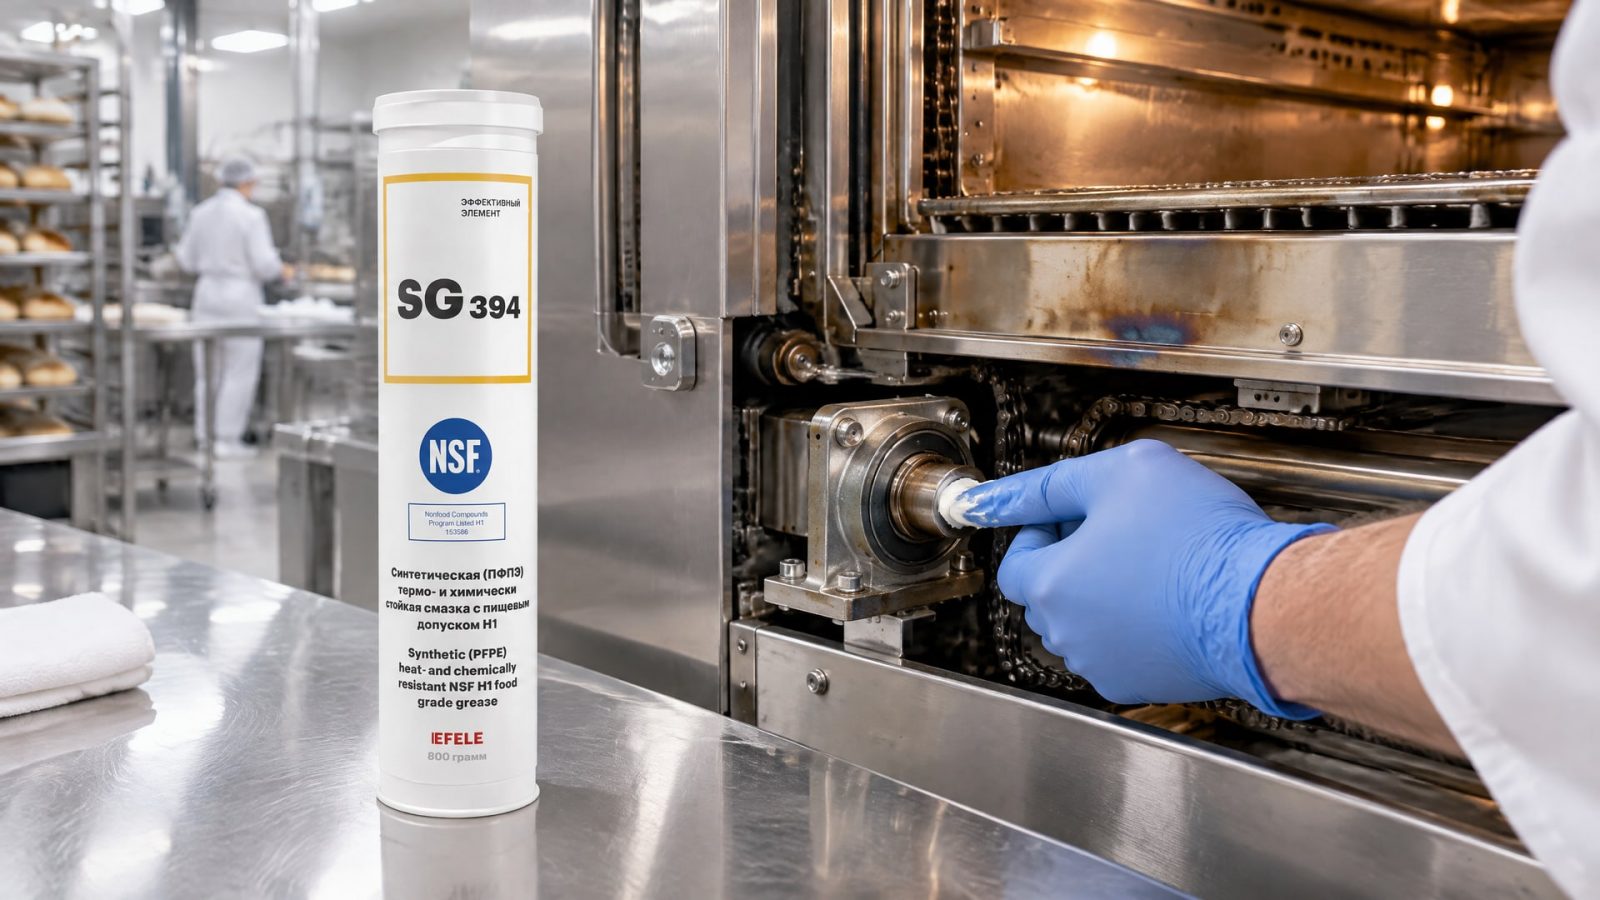
Для подшипников и направляющих печей, где сочетаются высокая температура, возможный контакт с моющими и дезинфицирующими растворами и риск попадания смазки в пищевую зону, эти требования нужно оценивать совместно. В такой задаче применяется EFELE SG-394: термо- и химстойкая смазка с допуском NSF H1, предназначенная для подшипников и направляющих печей и другого оборудования, работающего при высоких температурах и в условиях открытого огня.
Как подобрать смазку пищевого оборудования для конкретного узла
Одинаковые условия производства не означают, что один продукт подойдет для всех точек смазывания.
Подшипнику, направляющей, цепи и приводу могут требоваться разные свойства и способы нанесения. Поэтому сначала устанавливают точное место смазывания, затем сверяют назначение смазки с документацией на оборудование и продукт.
Для хлебопекарной печи важно учитывать не только нагрев. На узел могут влиять пар, мука, моющие и дезинфицирующие растворы, а также интервалы между обслуживаниями. Эти факторы воздействуют на условия работы смазки, поэтому подбирают ее для конкретной точки, а не для печи в целом. Если изготовитель смазки указывает применение для подшипников печей или другого оборудования с горячим воздухом, это релевантнее общей надписи «пищевая».
Отдельно учитывают консистенцию. NLGI - класс консистенции пластичной смазки, а не показатель ее пищевого допуска и не мера термостойкости. В источниках NLGI 1 связывают с задачами, где в централизованной системе важна прокачиваемость, а NLGI 2 - с высокотемпературными и высокоскоростными узлами. Это не означает, что любой узел печи требует NLGI 2: значение выбирают с учетом конструкции и способа подачи.
При автоматической подаче уточняют, сможет ли смазка прокачиваться по системе при рабочих условиях. При ручном обслуживании проверяют, соответствует ли консистенция и способ нанесения указаниям для узла. Нельзя выбирать более густую смазку только потому, что оборудование нагревается: температура, консистенция и подача - разные параметры подбора.
Перед закупкой снабженец сверяет карточку товара и техническое описание, а инженер сопоставляет их с условиями эксплуатации. Уточнить нужно три группы данных:
пищевой допуск: NSF H1, а при необходимости - сведения о соответствии ISO 21469;
температурные характеристики: рабочий диапазон и допустимые кратковременные пики;
применимость: тип узла, класс NLGI и совместимость со способом подачи.
Если в документации нет данных о конкретном узле или воздействии открытого огня, такого подтверждения нельзя заменять общим упоминанием высокой термостойкости. Для выбора запрашивают сведения о применении именно в нужном режиме.
Как наносить смазку и контролировать ее количество
В пищевом производстве смазку используют в минимально необходимом количестве, достаточном для выполнения ее функции.
Такой подход особенно важен там, где возможен случайный контакт с продуктом: избыточное количество повышает риск переноса смазки в пищевую зону. NSF указывает на необходимость минимального расхода для H1-продуктов.
Перед нанесением проверяют точку обслуживания и соблюдают инструкцию для узла. Смазку направляют именно в предназначенное для нее место, не допуская загрязнения поверхностей, контактирующих с пищей. Если состав используют как защитную пленку или антикоррозионный слой, остатки удаляют так, чтобы поверхность не передавала вещество продукту.
Не следует считать, что большая порция автоматически обеспечит более надежную защиту при нагреве. Количество должно соответствовать требованиям оборудования и смазки. Если излишек выходит из узла или может попасть на пищевую поверхность, его удаляют после нанесения в порядке, предусмотренном производственной процедурой.
После обслуживания важно проверить, не попала ли смазка туда, где возможен прямой контакт с пищей. Для H1 допустим только случайный контакт, поэтому этот допуск не отменяет санитарных правил участка. Если требуется нанести защитный состав на поверхность, которая может соприкасаться с продуктом, остатки удаляют до состояния, исключающего такой перенос.
Практический контроль включает фиксацию точки смазывания, используемого продукта и количества, а также проверку состояния узла при обслуживании. Интервалы смазывания не следует назначать по универсальному значению: они зависят от конкретного оборудования и режима эксплуатации. При изменении температуры, способа подачи или условий мойки подбор и порядок обслуживания пересматривают по документации.
Такая последовательность помогает удерживать расход на необходимом уровне и снижает риск загрязнения пищевой зоны. При этом контроль количества не заменяет проверку температурного диапазона: даже минимальная порция смазки должна быть рассчитана на реальный режим работы узла.
Что проверить перед запуском оборудования после смазывания
Перед возвратом оборудования в работу убеждаются, что смазка нанесена в нужную точку, а ее остатки не остались на поверхностях, способных контактировать с пищей.
Это особенно важно после ремонта или обслуживания узлов в печах, где смазочный материал может переместиться под действием нагрева. Порядок очистки и проверки должен соответствовать санитарным процедурам предприятия.
Далее сверяют фактическое применение с документацией. Для каждого узла подтверждают пищевой допуск, допустимую температуру, назначение и способ подачи. Если в документации указана только максимальная температура без пояснения режима, уточняют, относится ли она к постоянной работе или к кратковременному пику. Например, значения до 220 °C и 240 °C в описаниях специальных составов обозначают именно кратковременные пики, а не универсальную рабочую температуру для всех смазок.
При наличии централизованной системы проверяют подачу состава и соответствие консистенции требованиям системы. Для NLGI 1 в источниках отмечена важность прокачиваемости, а NLGI 2 рассматривается для высокотемпературных и высокоскоростных узлов. Эти классы не заменяют проверку рекомендаций для конкретного оборудования.
Если узел расположен рядом с открытым огнем, перед запуском отдельно убеждаются, что производитель смазки подтвердил ее использование в таких условиях. Если в инструкции нет сведений о прямом воздействии пламени, безопаснее уточнить режим до пуска, а не считать его допустимым по одному лишь температурному показателю.
Для повторяемого обслуживания фиксируют продукт и точку применения, чтобы при следующем ремонте не подменить состав универсальной пищевой смазкой. Такой учет помогает отслеживать соответствие между требованиями оборудования и фактически используемым материалом. При изменении узла, температурного режима или схемы подачи параметры проверяют заново.
Часто задаваемые вопросы
Подойдет ли любая смазка NSF H1 для хлебопекарной печи?
Нет. NSF H1 подтверждает допустимость случайного контакта с пищей, но не гарантирует пригодность для высокой температуры или открытого огня. Для хлебопекарной печи проверяют температурный диапазон, кратковременные пики, тип узла и прямое указание на применение в таком оборудовании.
Что важнее для пищевой смазки: H1 или ISO 21469?
Это разные и дополняющие друг друга характеристики. NSF H1 относится к допустимости случайного контакта смазки с пищей. ISO 21469 устанавливает гигиенические требования к составу, производству и применению смазочных материалов, которые могут случайно контактировать с пищей.
Можно ли использовать H1-смазку рядом с открытым огнем?
Можно рассматривать только продукт, для которого производитель подтверждает необходимый температурный режим и пригодность для конкретного узла. Маркировка H1 сама по себе не означает стойкость к открытому огню. Если прямое воздействие пламени не описано в документации, этот режим следует уточнить до применения.
Какой класс NLGI выбрать для печного оборудования?
Класс зависит от узла и способа подачи. В источниках NLGI 1 связывают с централизованными системами, где важна прокачиваемость, а NLGI 2 - с высокотемпературными и высокоскоростными узлами. Выбор сверяют с требованиями оборудования и техническим описанием смазки.
Заключение
Смазку пищевого оборудования при высокой температуре выбирают не только по допуску NSF H1. Нужно одновременно проверить температурные характеристики, пригодность для открытого огня, назначение для конкретного узла и способ подачи. ISO 21469 дополняет оценку гигиенических требований, а класс NLGI помогает учесть консистенцию и прокачиваемость, но не заменяет остальные проверки.
Перед закупкой и обслуживанием сопоставьте документацию на узел с карточкой товара: подтвердите допуск, температурный режим и применимость для точки смазывания. Затем нанесите минимально необходимое количество и убедитесь, что смазка не переносится на поверхности, контактирующие с пищей.
Подобрать материал под вашу задачу
Расскажите про узел и условия — инженер предложит решение со сравнением характеристик.
Читайте также
Узнайте, как смазать офисное кресло, чтобы устранить скрип и защитить направляющие, продлевая срок службы мебели.
Узнайте, как защита от вибраций оборудования достигается правильным выбором пищевой смазки, учитывая нагрузку, температуру и влажность.
Организация обслуживания оборудования напитков с использованием смазок H1. Узнайте, как выбрать подходящий состав и учесть все факторы.